


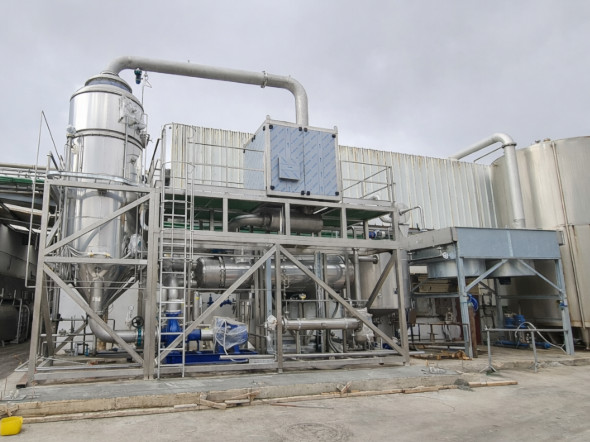
- Nos cristalliseurs peuvent fonctionner à l’énergie thermique et électrique
- Jusqu’à 99 % d’eau récupérée pour réutilisation.
- Jusqu’à 90% de réduction du volume de résidu final à envoyer au gestionnaire.
NOTRE GAMME DE CRISTALLISEURS D’EAUX USÉES
Chez Condorchem Enviro Solutions, nous concevons et fabriquons des cristalliseurs industriels pour le traitement des eaux et des boues résiduaires.
Les cristalliseurs sous vide offrent d’excellentes performances lorsqu’ils sont intégrés dans des systèmes de rejet liquide nul (ZLD), car ils permettent d’obtenir les résultats suivants :
- Réduction maximale des déchets finaux nécessitant une élimination, minimisant ainsi les coûts de transport et d’élimination.
- Récupération maximale d’une eau de haute qualité adaptée à la réutilisation.
- Récupération des sels et autres ressources précieuses présents dans les effluents industriels.
- Un espace de stockage moins important est nécessaire sur les installations et des volumes plus réduits doivent être transportés vers les usines de gestion des déchets, ce qui diminue la fréquence de collecte et les coûts de transport.
- Garantie totale du respect de la réglementation relative au rejet des eaux usées industrielles.
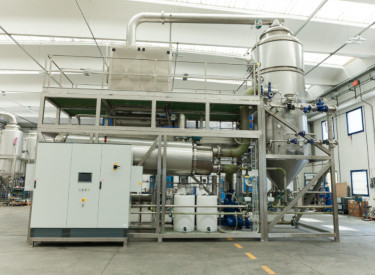
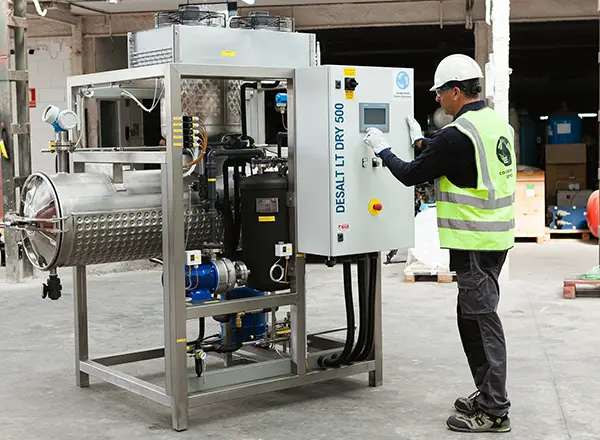
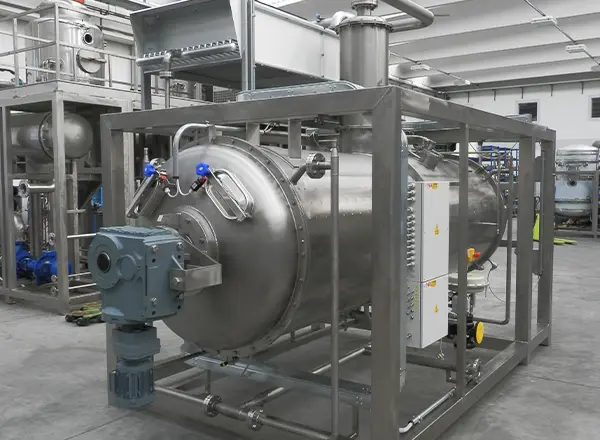
Tableau récapitulatif de nos modèles
| Modèle | Capacité nominale | Consommation électrique spécifique (kWh/m³ de distillat) | Technologie | Nombre d’effets | Température d’évaporation | Configuration de la chaudière |
|---|---|---|---|---|---|---|
| DESALT LT VR | 0,25-3,50 m³/jour | 220 | Pompe à chaleur (Freon R-513A) | 1 | ≈ 35 °C | Verticale tronconique avec racleur |
| DESALT LT DRY | 0,25-1,00 m³/jour | 270 | Pompe à chaleur (Freon R-513A) | 1 | ≈ 35 °C | Horizontale |
| DESALT MVR FC | 14,40-60,00 m³/jour | 64 | Recompression mécanique de vapeur (MVR). Circulation forcée (FC) |
1 | ≈ 90 °C | Verticale tronconique |
| DESALT MFE-1 | 20,00-100,00 m³/jour | N/A | Évaporation avec énergie thermique. Circulation forcée (FC) |
1 | ≈ 60 °C | Verticale tronconique |
| DESALT VR | 2,00-20,00 m³/jour | N/A | Évaporation avec énergie thermique | 1 | ≈ 60 °C | Verticale tronconique avec racleur |
| DESALT DRY | 0,50-3,00 m³/jour | N/A | Évaporation avec énergie thermique | 1 | ≈ 60 °C | Horizontale |
| DESALT VTR | 10.000 kg/jour | N/A | Évaporation avec énergie thermique | 1 | ≈ 100 °C (Patm) | Verticale tronconique |
N/A indique que le modèle ne possède pas de consommation électrique spécifique comparable en kWh par m³ de distillat pour les cristalliseurs thermiques. Son principal apport énergétique provient de vapeur saturée ou d’eau chaude.
CONCEPTION PERSONNALISÉE
Chaque cristalliseur est conçu pour s’adapter aux caractéristiques spécifiques de l’effluent ou des boues à traiter, garantissant une efficacité maximale du processus tout en répondant aux objectifs environnementaux et financiers établis par le client.
VOLUME DE L’EFFLUENT À TRAITER
Nos cristalliseurs sous vide peuvent gérer une grande variété de débits, de 100 litres par jour à 60000 litres par jour.
COMPOSITION DE L’EFFLUENT
Efficaces pour réduire les effluents présentant des niveaux extrêmement élevés de salinité ainsi que d’autres contaminants organiques non volatils.
ÉNERGIE DISPONIBLE SUR LE SITE
Nos cristalliseurs sous vide peuvent fonctionner à l’énergie électrique ou thermique afin d’optimiser les coûts d’exploitation et l’efficacité du processus.
MATÉRIAUX DE CONSTRUCTION
Disponibles en acier inoxydable 304 ou 316 et en matériaux résistants à la corrosion, tels que le superduplex, le titane ou le Sanicro 28
NOS CRISTALLISEURS D’EAUX USÉES : MODÈLES ET SPÉCIFICATIONS TECHNIQUES
CRISTALLISEURS ÉLECTRIQUES AVEC POMPE À CHALEUR
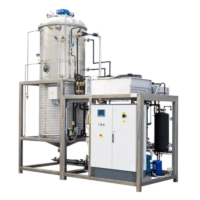
Technologie : Pompe à chaleur (Fréon R-513A)
Capacité (l/jour) : 250 à 3500
Consommation d’électricité par 1 m³ de distillat produit : 220 kWh/m³
Vide : ≈ 60 mbar
Température d’évaporation : ≈ 35 °C
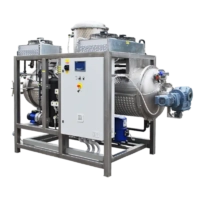
Technologie : Pompe à chaleur (Fréon R-513A)
Capacité (l/jour) : 250 à 1000
Consommation électrique pour 1 m³ de distillat produit : 270 kWh/m³
Vide : ≈ 60 mbar
Température d’évaporation : ≈ 35 °C
CRISTALLISEURS ÉLECTRIQUES À COMPRESSION MÉCANIQUE DE VAPEUR (MVR)
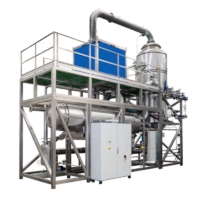
Technologie : Recompression mécanique de vapeur (MVR) / Circulation forcée (FC)
Capacité (l/h) : 600 à 2500
Consommation d’électricité par 1 m³ de distillat produit : 64 kWh/m³
Vide : ≈ 700 mbar
Température d’évaporation : ≈ 90 °C
CRISTALLISEURS THERMIQUES
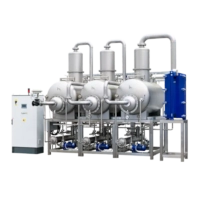
Technologie : Évaporation avec énergie thermique
Capacité (l/jour) : 2000 à 20000
Consommation d’électricité par 1 m³ de distillat produit : 4,2 à 5 kWh/m³
Énergie thermique pour l’évaporation : Vapeur saturée ou eau chaude
Énergie thermique pour la condensation : Eau de refroidissement
Vide : ≈ 200 mbar
Température d’évaporation : ≈ 60 °C
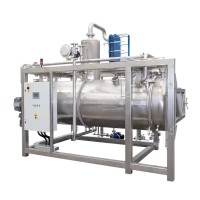
Technologie : Évaporation avec énergie thermique
Capacité (l/jour) : 500 à 3000
Consommation d’électricité par 1 m³ de distillat produit : 2,7 à 7,4 kWh/m³
Énergie thermique pour l’évaporation : Vapeur saturée ou eau chaude
Énergie thermique pour la condensation : Eau de refroidissement
Vide : ≈ 200 mbar
Température d’évaporation : ≈ 60 °C
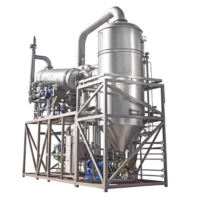
Technologie : Évaporation avec énergie thermique
Capacité (l/jour) : 20000 à 100000
Consommation d’électricité par 1 m³ de distillat produit : 26 à 48 kWh/m³
Énergie thermique pour l’évaporation : Vapeur saturée ou eau chaude
Énergie thermique pour la condensation : Eau de refroidissement
Vide : ≈ 200 mbar
Température d’évaporation : ≈ 60 °C
Technologie : Évaporation avec énergie thermique
Capacité (kg/jour) : 10000
Consommation d’électricité par 1 m³ de distillat produit : 5,5 kWh/m³
Énergie thermique pour l’évaporation : Vapeur saturée
Énergie thermique pour la condensation : Eau de refroidissement
Vide : N/A
Température d’évaporation : ≈ 100 °C (Patm)
LES CRISTALLISEURS DANS LES SYSTÈMES DE REJET LIQUIDE NUL
Les cristalliseurs sous vide jouent un rôle fondamental dans les systèmes de Rejet Liquide Zéro (ZLD), car ils permettent de traiter les saumures concentrées produites au cours de toutes les étapes de traitement précédentes.
Ces saumures contiennent des niveaux élevés de sels dissous et d’autres contaminants que les technologies de traitement conventionnelles ont souvent du mal à gérer.
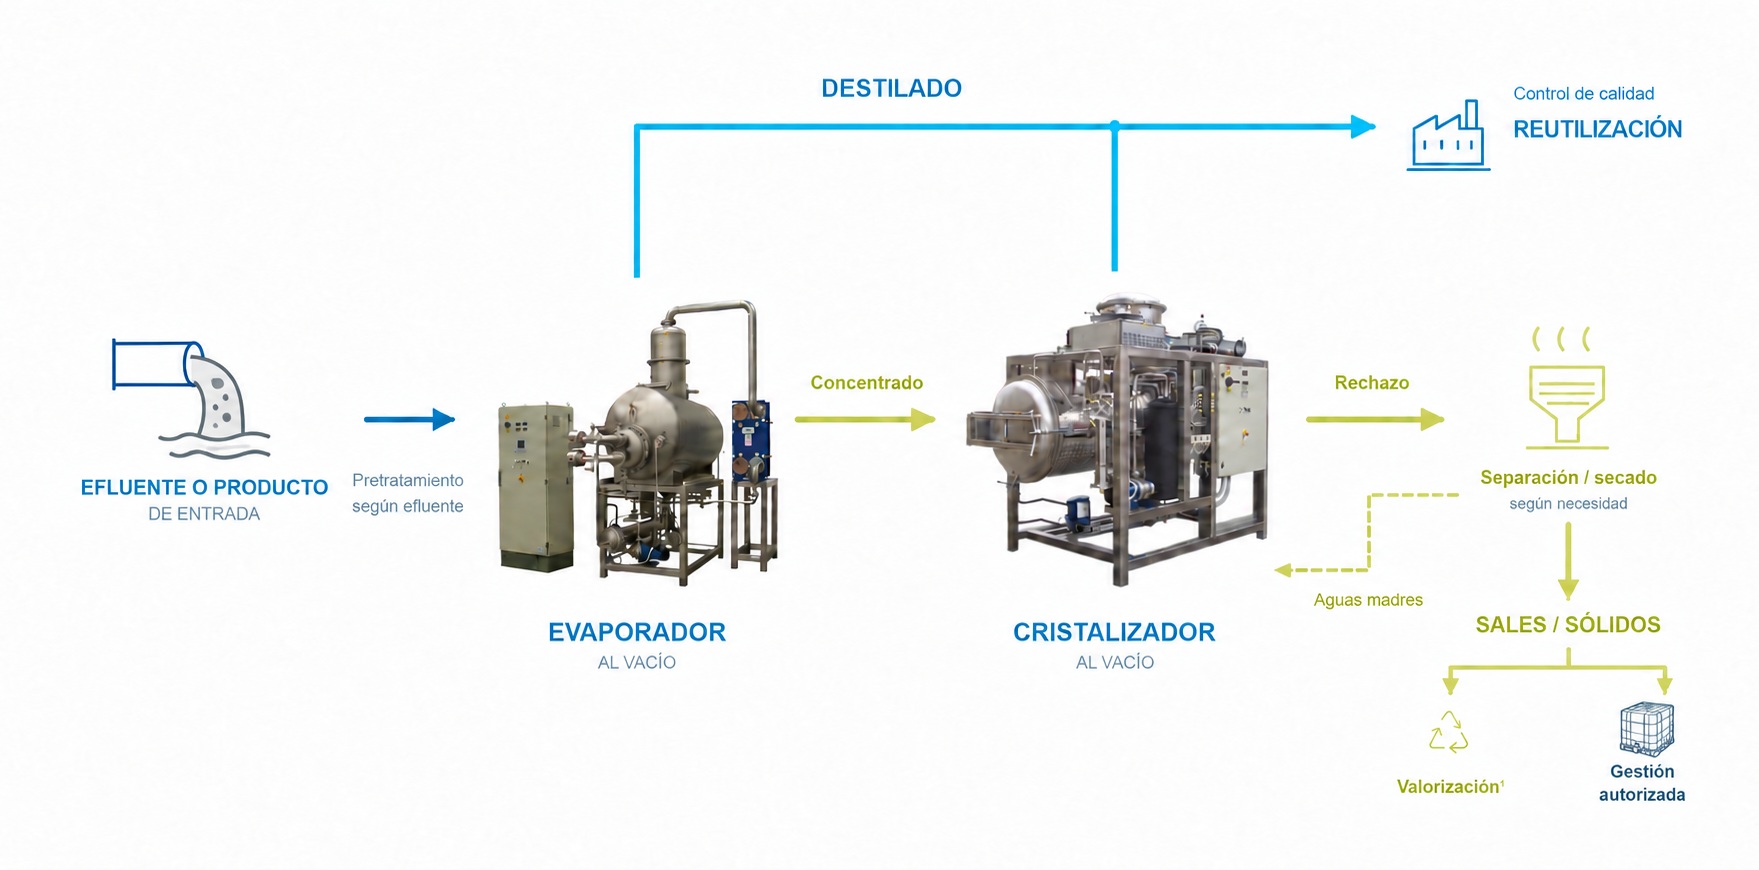
Les cristalliseurs sous vide contribuent à récupérer une quantité supplémentaire d’eau et transforment les sels dissous en cristaux solides, réduisant au minimum le concentrat final et permettant la récupération de ressources valorisables.
Cette efficacité de traitement rend les cristalliseurs d’eaux usées particulièrement précieux dans les scénarios suivants :
- Lorsque le rejet des eaux usées n’est pas autorisé.
- Lorsque la réutilisation de l’eau est une priorité.
- Lorsque les coûts de gestion externe des déchets sont élevés.
- Pour éliminer ou réduire au minimum le stockage et la manipulation des déchets sur site.
- Pour garantir le respect des réglementations relatives au rejet des eaux usées.
Au-delà du traitement des eaux usées, la cristallisation peut contribuer à la récupération de sels et de matières premières de valeur. Dans des conditions de fonctionnement appropriées, elle peut produire des cristaux de haute pureté, permettant ainsi la récupération des ressources et la purification des produits industriels.