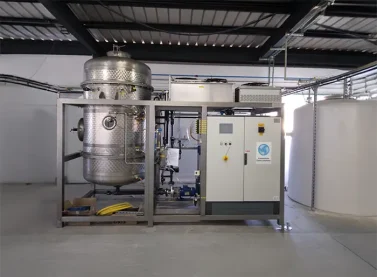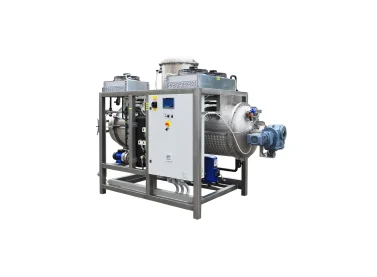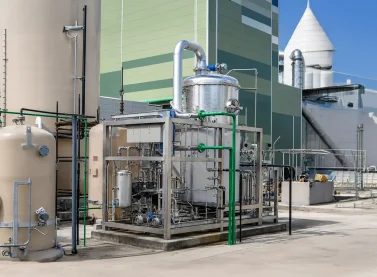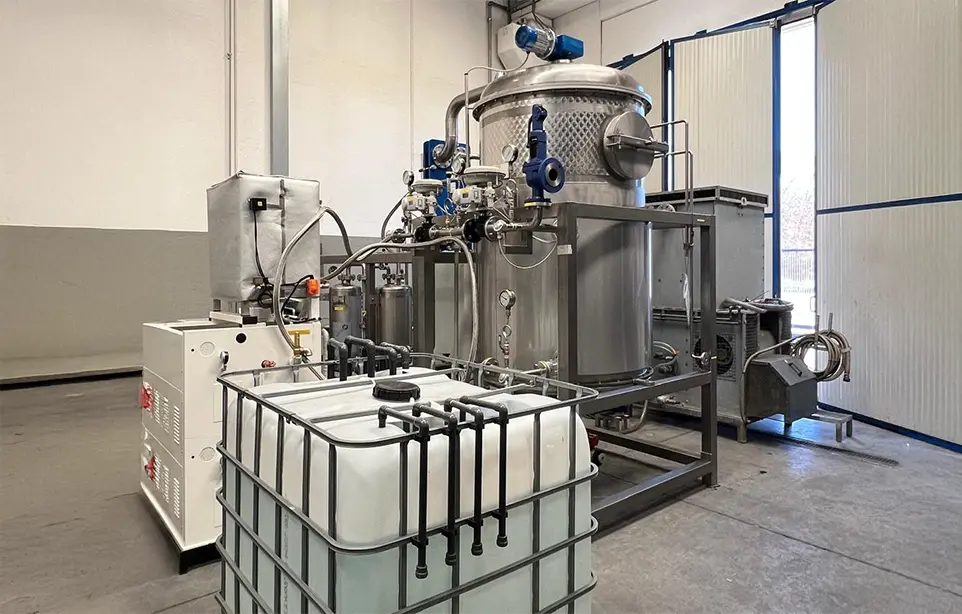
- Évaporateurs entièrement électriques
- Nos modèles avec la température d’évaporation la plus basse, autour de 35 ºC
- Idéal pour la récupération de matières premières et de sous-produits
MODÈLES ET PRINCIPALES CARACTÉRISTIQUES TECHNIQUES
Nous disposons d’une large gamme d’évaporateurs et de cristalliseurs à pompe à chaleur.
Grâce à leur basse température de fonctionnement sous vide, les évaporateurs à pompe à chaleur sont conçus pour l’évaporation de produits sensibles à la chaleur et/ou corrosifs, réduisant ainsi le risque de dégradation thermique du produit et de détérioration des matériaux de construction.
Tous nos évaporateurs sous vide sont fabriqués avec un haut degré de personnalisation afin de s’adapter aux besoins et aux objectifs de chaque client.
Nous fabriquons quatre modèles différents.
Technologie : Pompe à chaleur (Fréon R-513A)
Capacité (l/jour) : 250 à 18000
Consommation électrique par 1 m³ de distillat produit : 170 kWh/m³
Vide : ≈ 60 mbar
Température d’évaporation : ≈ 35°C
Technologie : Pompe à chaleur (Fréon R-513A) / Circulation forcée (FC)
Capacité (l/jour) : 6720 à 52800
Consommation électrique par 1 m³ de distillat produit : 110 kWh/m³
Vide (1er/2e effet) : ≈ 125/70 mbar
Température d’évaporation (1er/2e effet) : ≈ 50/40 °C
Technologie : Pompe à chaleur (Fréon R-513A)
Capacité (l/jour) : 250 à 1000
Consommation électrique par 1 m³ de distillat produit : 270 kWh/m³
Vide : ≈ 60 mbar
Température d’évaporation : ≈ 35°C
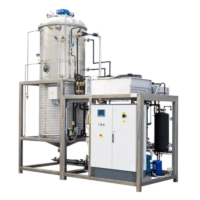
Technologie : Pompe à chaleur (Fréon R-513A)
Capacité (l/jour) : 250 à 3500
Consommation électrique par 1 m³ de distillat produit : 220 kWh/m³
Vide : ≈ 60 mbar
Température d’évaporation : ≈ 35°C
QUEL ÉVAPORATEUR DE POMPE À CHALEUR RÉPOND LE MIEUX À VOS BESOINS ?
Ce tableau vous aidera à identifier le modèle le plus adapté en fonction de la composition des eaux usées, de leur tendance à former des dépôts, de la capacité de traitement et du concentré final requis.
| MODÈLE | CAPACITÉ | CONSOMMATION | APPLICATION | AVANTAGES |
|---|---|---|---|---|
| ENVIDEST LT VS | 250–18.000 L/jour | 170 kWh/m³ de distillat | Eaux usées aqueuses à faible charge polluante nécessitant une concentration et une récupération de l’eau dans un système compact | Évaporation à simple effet avec échangeur à serpentin immergé. Combine une conception compacte avec une température de fonctionnement d’environ 35 °C. |
| ENVIDEST LT FC-2 | 6.720–52.800 L/jour | 110 kWh/m³ de distillat | Volumes plus importants d’eaux usées pour lesquels l’efficacité énergétique et une meilleure tolérance aux dépôts sont prioritaires | La configuration à double effet réutilise la chaleur entre les étapes afin de réduire la consommation électrique. La circulation forcée accepte des effluents légèrement plus incrustants que les conceptions avec échangeur immergé. Températures nominales de fonctionnement : environ 50/40 °C. |
| DESALT LT VR | 250–3.500 L/jour | 220 kWh/m³ de distillat | Effluents incrustants nécessitant une concentration élevée et la cristallisation des sels | Le racleur motorisé interne contribue à contrôler les dépôts sur les surfaces d’échange thermique pendant la concentration et la formation des cristaux. Fonctionne à environ 35 °C. |
| DESALT LT DRY | 250–1.000 L/jour | 270 kWh/m³ de distillat | Volumes plus faibles dont l’objectif est d’obtenir un résidu solide ou semi-solide | Conçu pour produire des concentrés solides ou semi-solides. Une vis interne en option homogénéise le produit et facilite son déchargement. Fonctionne à environ 35 °C. |
Valeurs de référence publiées pour un fonctionnement avec de l’eau propre dans des conditions standard. Le débit réel, la température de fonctionnement et la consommation énergétique dépendent de la composition des eaux usées et de la concentration finale requise.
Les données énergétiques doivent être évaluées conjointement avec l’objectif du traitement, car ces modèles produisent différents types de concentré.
PRINCIPAUX AVANTAGES OPÉRATIONNELS
- Fonctionnent sous vide à très basses températures. Cela contribue à réduire la formation de dépôts et l’encrassement, diminuant ainsi les risques de corrosion.
- Ce sont les évaporateurs idéaux lorsqu’il est souhaitable de récupérer des produits valorisables très sensibles aux températures élevées. Les évaporateurs d’eaux usées par pompe à chaleur fonctionnent à des températures exceptionnellement basses, autour de 35 ºC, et protègent ainsi les produits qui se dégradent rapidement dès que la température augmente.
- Haute efficacité énergétique (faible consommation de kWh par m³ traité). Ils réutilisent la chaleur latente de condensation pour évaporer un nouveau liquide. Ils consomment principalement de l’électricité pour faire fonctionner le compresseur.
- Fonctionnent entièrement à l’électricité. Ils ne nécessitent ni chaudières, ni conduites de vapeur, ni circuits d’huile thermique. L’infrastructure de l’usine est simplifiée, la maintenance des équipements auxiliaires est réduite et l’intégration dans les installations existantes est facilitée.
COMPOSANTS PRINCIPAUX DE CHAQUE MODÈLE
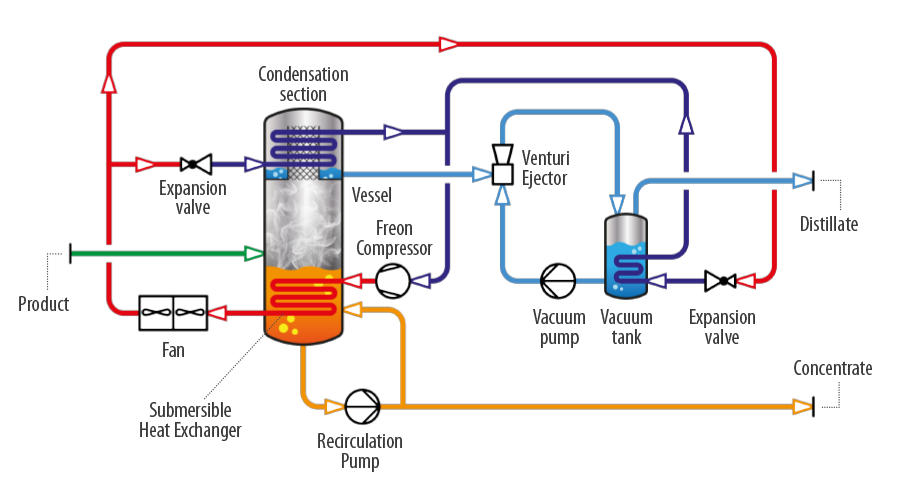
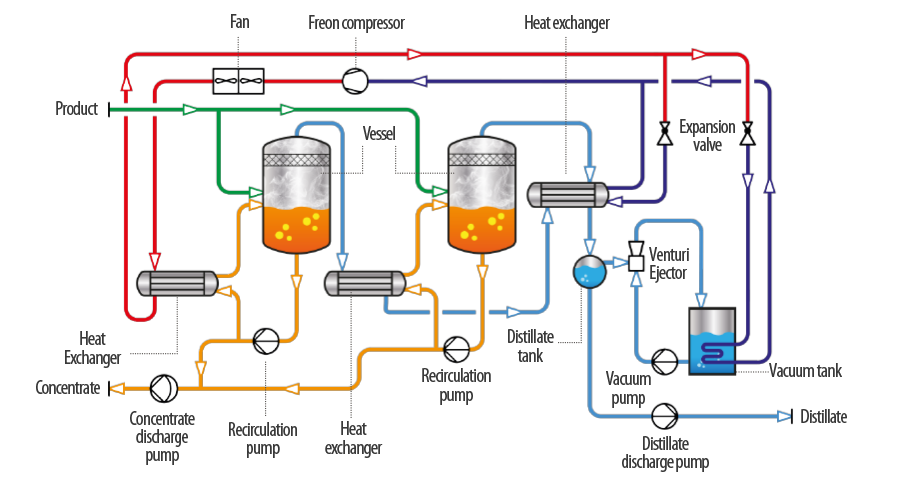
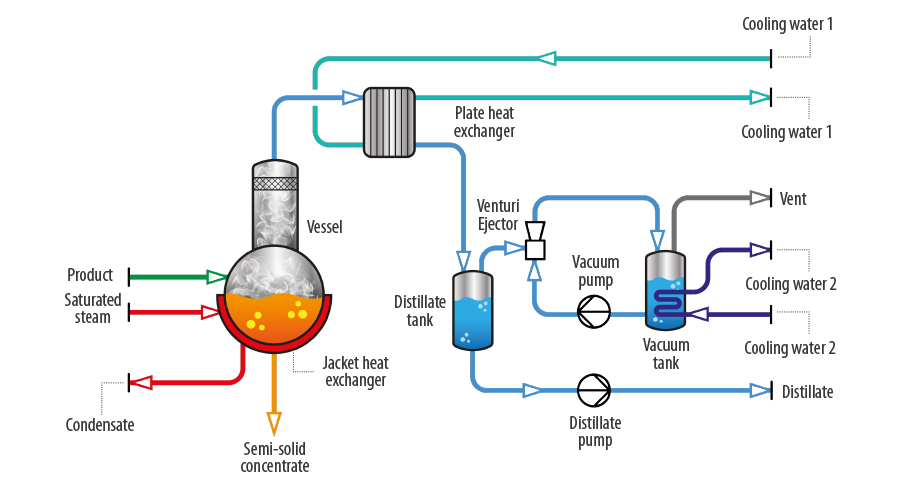
La vidéo suivante présente un évaporateur sous vide à pompe à chaleur, modèle Envidest LT VS. La vidéo met en évidence tous les principaux composants ainsi que les avantages des évaporateurs à pompe à chaleur basse température.
FONCTIONNEMENT DE NOS ÉVAPORATEURS À POMPE À CHALEUR
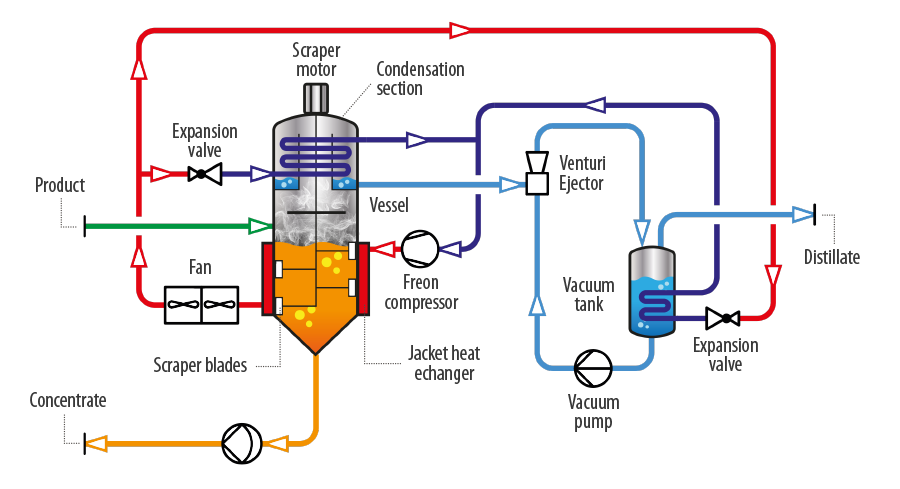
Génération de vide et ébullition à basse température
Le processus commence par la création des conditions de vide nécessaires à l’intérieur de la chambre d’évaporation.
En réduisant la pression de fonctionnement, le point d’ébullition de l’effluent descend à environ 35 °C. Cela permet de générer de la vapeur d’eau sans provoquer la dégradation thermique des composés sensibles.
Cycle de chauffage par pompe à chaleur
La chaleur nécessaire à l’évaporation est fournie par un cycle de réfrigération en circuit fermé. Le gaz réfrigérant est comprimé, ce qui augmente sa pression et sa température.
Le gaz traverse un échangeur de chaleur afin de transférer la chaleur et de maintenir l’évaporation. Ensuite, le réfrigérant se détend à travers un détendeur, ce qui réduit sa température et sa pression.
Génération de vapeur et alimentation continue
À mesure que la chaleur est transférée à l’effluent, le liquide commence à bouillir sous vide et de la vapeur d’eau est générée en continu.
L’effluent entrant est préchauffé et alimenté dans l’évaporateur afin de maintenir un fonctionnement constant.
Condensation de vapeur et récupération d’énergie
La vapeur produite lors de l’évaporation est dirigée vers un deuxième échangeur de chaleur. Le réfrigérant absorbe la chaleur de la vapeur, qui se condense en eau distillée.
Le distillat récupéré est extrait du système et le réfrigérant, désormais chauffé, retourne au compresseur pour redémarrer le cycle.
CONFIGURATIONS DES ÉVAPORATEURS À POMPE À CHALEUR
Nous concevons et fabriquons une large variété de modèles d’évaporateurs et de cristalliseurs à pompe à chaleur, qui peuvent être conçus selon différentes configurations afin de s’adapter aux propriétés du débit d’alimentation et aux conditions de fonctionnement de chaque procédé.
Tous nos évaporateurs sous vide à pompe à chaleur fonctionnent à l’énergie électrique. Chaque modèle est conçu pour atteindre différents niveaux de concentration et de siccité, traiter des effluents présentant différents degrés de corrosivité et offrir une large gamme de solutions pour des volumes et des compositions variables d’eaux usées.