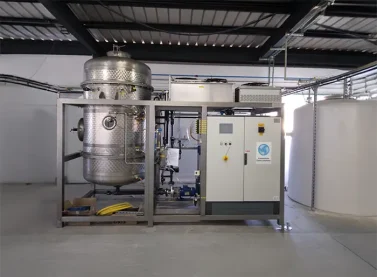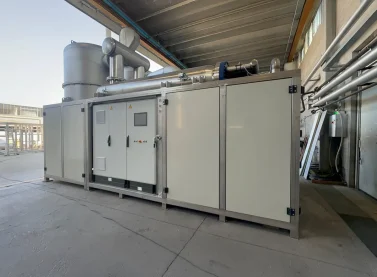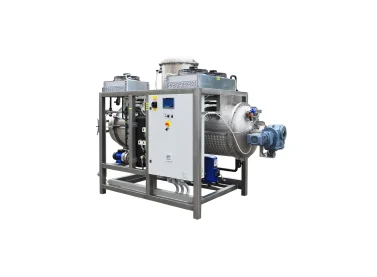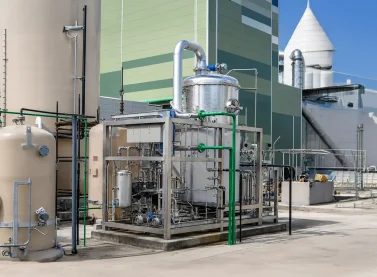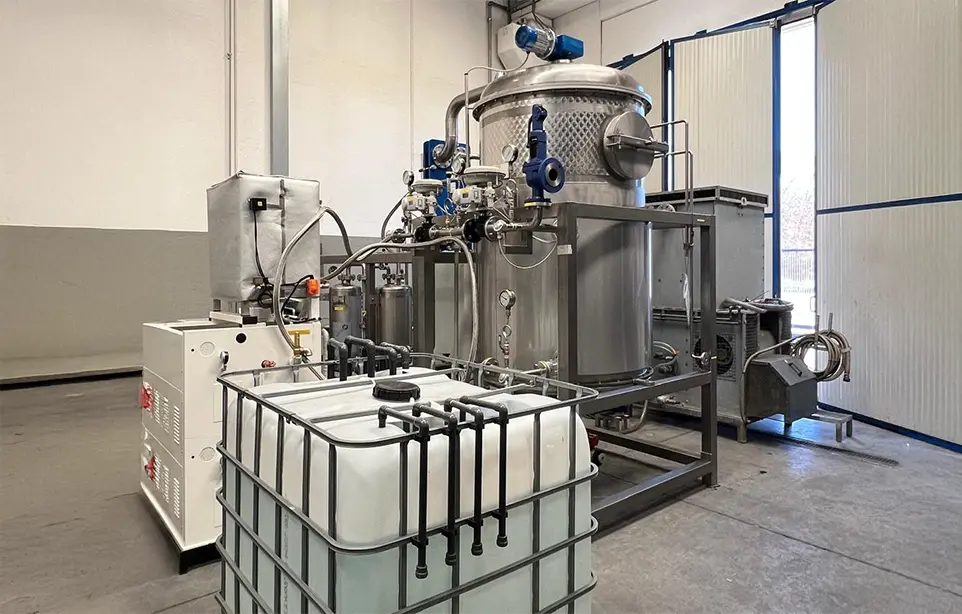
- Evaporatori completamente elettrici
- I nostri modelli con la temperatura di evaporazione più bassa, intorno a 35 ºC
- Ideale per il recupero di materie prime e sottoprodotti
MODELLI E PRINCIPALI CARATTERISTICHE TECNICHE
Disponiamo di un’ampia gamma di evaporatori e cristallizzatori a pompa di calore.
Grazie alla loro bassa temperatura di vuoto, gli evaporatori a pompa di calore sono progettati per l’evaporazione di prodotti sensibili al calore e/o corrosivi, riducendo il rischio di degradazione termica del prodotto e il deterioramento dei materiali da costruzione.
Tutti i nostri evaporatori sottovuoto sono realizzati con un elevato grado di personalizzazione per adattarsi alle esigenze e agli obiettivi di ogni cliente.
Produciamo quattro modelli diversi.
Tecnologia: Pompa di calore (Freon R-513A)
Capacità (l/giorno): 250 a 18000
Consumo elettrico per 1 m³ di distillato prodotto: 170 kWh/m³
Vuoto: ≈ 60 mbar
Temperatura di evaporazione: ≈ 35°C
Tecnologia: Pompa di Calore (Freon R-513A) / Circolazione Forzata (FC)
Capacità (l/giorno): 6720 a 52800
Consumo elettrico per 1 m³ di distillato prodotto: 110 kWh/m³
Vuoto (1°/2° Effetto): ≈ 125/70 mbar
Temperatura di evaporazione (1°/2° Effetto): ≈ 50/40 °C
Tecnologia: Pompa di calore (Freon R-513A)
Capacità (l/giorno): da 250 a 1000
Consumo elettrico per 1 m³ di distillato prodotto: 270 kWh/m³
Vuoto: ≈ 60 mbar
Temperatura di evaporazione: ≈ 35°C
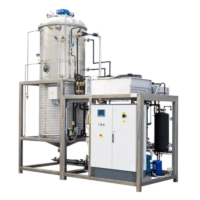
Tecnologia: Pompa di calore (Freon R-513A)
Capacità (l/giorno): 250 a 3500
Consumo elettrico per 1 m³ di distillato prodotto: 220 kWh/m³
Vuoto: ≈ 60 mbar
Temperatura di evaporazione: ≈ 35°C
SELEZIONE DEGLI EVAPORATORI E CRISTALLIZZATORI A POMPA DI CALORE
Questa tabella la aiuterà a individuare il modello più adatto in base alla composizione delle acque reflue, alla loro tendenza a formare incrostazioni, alla capacità di trattamento e al concentrato finale richiesto.
| Applicazione o priorità | Modello suggerito | Vantaggi per la selezione | Capacità pubblicata* | Consumo elettrico* |
|---|---|---|---|---|
| Acque reflue acquose a basso carico inquinante che richiedono concentrazione e recupero dell’acqua in un sistema compatto | ENVIDEST LT VS | Evaporazione a singolo effetto con scambiatore a serpentino immerso. Combina un design compatto con una temperatura di esercizio di circa 35 °C. | 250–18.000 L/giorno | 170 kWh/m³ di distillato |
| Volumi maggiori di acque reflue in cui si privilegiano l’efficienza energetica e una maggiore tolleranza alle incrostazioni | ENVIDEST LT FC-2 | La configurazione a doppio effetto riutilizza il calore tra gli stadi per ridurre il consumo elettrico. La circolazione forzata ammette correnti un po’ più incrostanti rispetto ai modelli con scambiatore immerso. Temperature nominali di esercizio: circa 50/40 °C. | 6.720–52.800 L/giorno | 110 kWh/m³ di distillato |
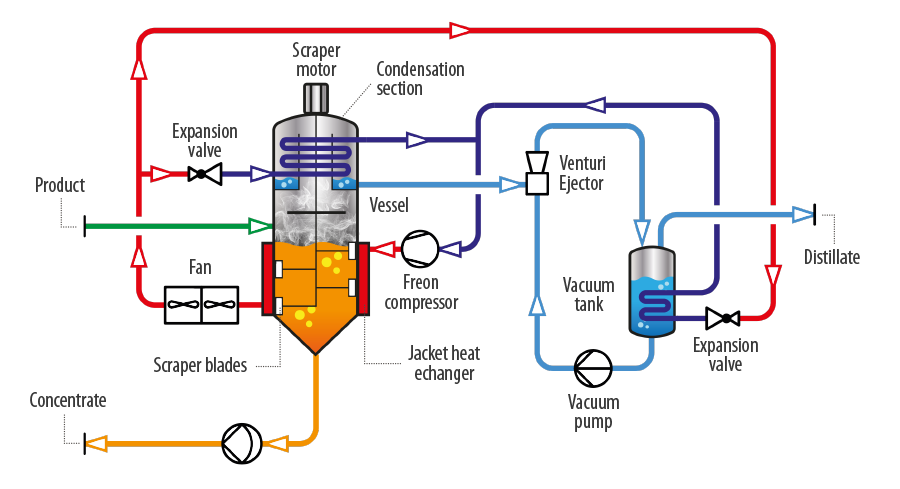
| Effluenti incrostanti che richiedono un’elevata concentrazione e la cristallizzazione dei sali | DESALT LT VR | Il raschiatore motorizzato interno aiuta a controllare i depositi sulle superfici di scambio termico durante la concentrazione e la formazione dei cristalli. Funziona a circa 35 °C. | 250–3.500 L/giorno | 220 kWh/m³ di distillato |
| Volumi ridotti il cui obiettivo è ottenere un residuo solido o semisolido | DESALT LT DRY | Progettato per produrre concentrati solidi o semisolidi. Una coclea interna opzionale omogeneizza il prodotto e ne facilita lo scarico. Funziona a circa 35 °C. | 250–1.000 L/giorno | 270 kWh/m³ di distillato |
Valori di riferimento pubblicati per il funzionamento con acqua pulita in condizioni standard. La portata effettiva, la temperatura di esercizio e il consumo energetico dipendono dalla composizione delle acque reflue e dalla concentrazione finale richiesta.
I dati energetici vanno valutati insieme all’obiettivo del trattamento, poiché questi modelli producono tipi diversi di concentrato.
PRINCIPALI VANTAGGI OPERATIVI
- Funzionano sotto vuoto a temperature molto basse. Ciò contribuisce a ridurre la formazione di incrostazioni e il fouling, diminuendo i rischi di corrosione.
- Sono gli evaporatori ideali quando si desidera recuperare prodotti valorizzabili molto sensibili alle alte temperature. Gli evaporatori di acque reflue a pompa di calore operano a temperature eccezionalmente basse, intorno ai 35 ºC, proteggendo così i prodotti che si degradano rapidamente all’aumentare della temperatura.
- Elevata efficienza energetica (bassi kWh per m³ trattato). Riutilizzano il calore latente di condensazione per evaporare nuovo liquido. Consumano principalmente elettricità per azionare il compressore.
- Funzionano completamente con energia elettrica. Non richiedono caldaie, linee di vapore né circuiti di olio termico. Infrastruttura dell’impianto semplificata, minore manutenzione delle apparecchiature ausiliarie e integrazione più semplice negli impianti esistenti.
COMPONENTI PRINCIPALI DI CIASCUN MODELLO
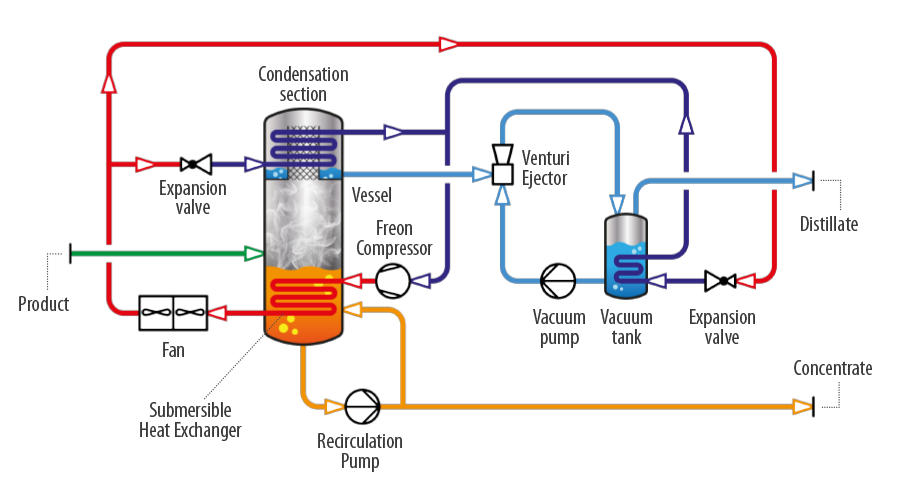
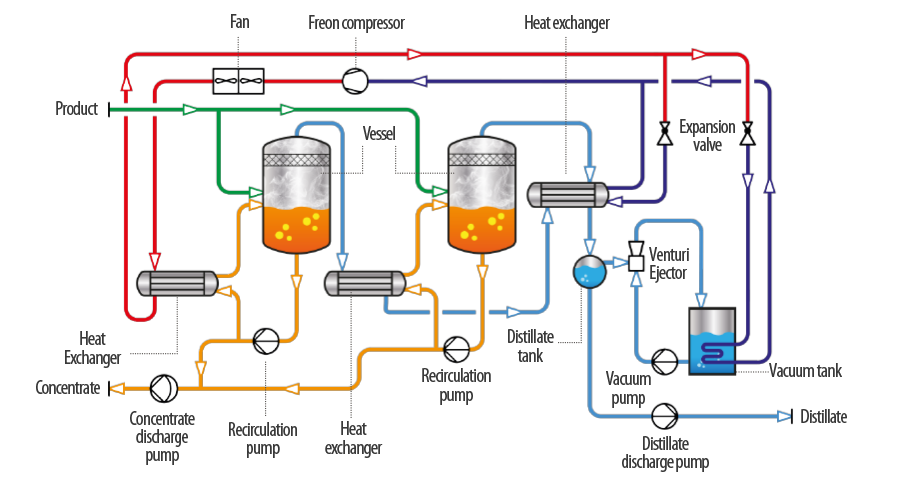
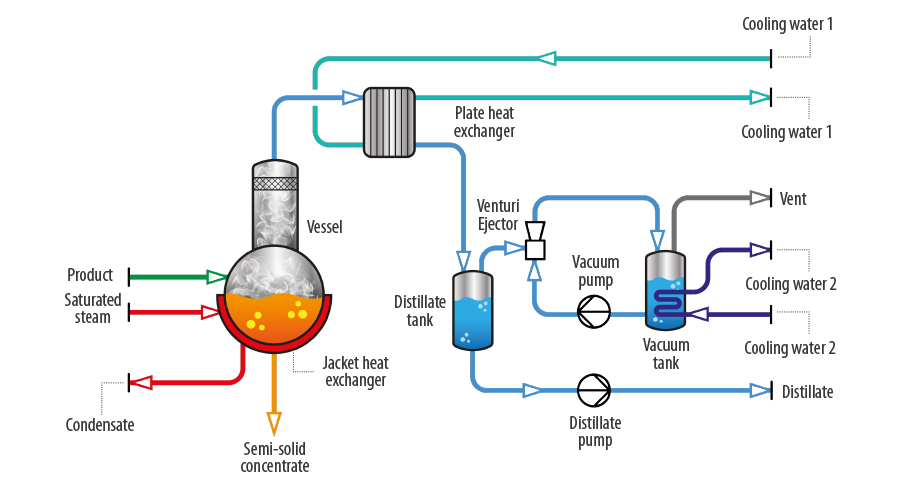
Il seguente video mostra un evaporatore sottovuoto a pompa di calore, modello Envidest LT VS. Il video evidenzia tutti i componenti principali e i vantaggi degli evaporatori a pompa di calore a bassa temperatura.
FUNZIONAMENTO DEI NOSTRI EVAPORATORI A POMPA DI CALORE
Generazione del vuoto ed ebollizione a bassa temperatura
Il processo inizia creando le condizioni di vuoto necessarie all'interno della camera di evaporazione.
Riducendo la pressione di esercizio, il punto di ebollizione dell'effluente scende a circa 35 °C. Grazie a ciò, si genera vapore acqueo senza provocare la degradazione termica dei composti sensibili.
Ciclo di riscaldamento tramite pompa di calore
Il calore necessario per l’evaporazione viene fornito da un ciclo di refrigerazione a circuito chiuso. Il gas refrigerante viene compresso, aumentando la pressione e la temperatura.
Il gas passa attraverso uno scambiatore di calore per trasferire il calore e mantenere l’evaporazione. Successivamente, il refrigerante si espande attraverso una valvola di espansione, riducendo la temperatura e la pressione.
Generazione di vapore e alimentazione continua
Quando il calore viene trasferito all’effluente, il liquido inizia a bollire sotto vuoto e il vapore acqueo viene generato continuamente.
L’effluente in ingresso viene preriscaldato e alimentato all’evaporatore per mantenere un funzionamento costante.
Condensazione del vapore e recupero di energia
Il vapore prodotto durante l’evaporazione viene convogliato verso un secondo scambiatore di calore. Il refrigerante assorbe il calore del vapore, che condensa trasformandosi in acqua distillata.
Il distillato recuperato viene estratto dal sistema e il refrigerante, ormai riscaldato, ritorna al compressore per riavviare il ciclo.
CONFIGURAZIONI DEGLI EVAPORATORI A POMPA DI CALORE
Progettiamo e fabbrichiamo un’ampia varietà di modelli di evaporatori e cristallizzatori a pompa di calore, che possono essere progettati in diverse configurazioni per adattarsi alle proprietà della portata di alimentazione e alle condizioni operative di ciascun processo.
Tutti i nostri evaporatori sottovuoto a pompa di calore funzionano con energia elettrica. Ogni modello è progettato per raggiungere diversi livelli di concentrazione e secchezza, trattare correnti con diversi gradi di corrosività e offrire un’ampia gamma di soluzioni per volumi e composizioni variabili di acque reflue.