


Sections
- Production d’eaux usées dans l’industrie pharmaceutique
- Gestion des effluents dans la production de médicaments
- Traitement des rejets biodégradables
- Évaporation sous vide pour effluents difficiles à traiter
- Processus d’oxydation avancée (POA)
- Le besoin d’une solution personnalisée et intégrée pour chaque cas
Production d’eaux usées dans l’industrie pharmaceutique
L’industrie pharmaceutique utilise de grandes quantités d’eau purifiée pour la fabrication de médicaments et d’autres produits sanitaires. Elle consomme également de l’eau lors des opérations de nettoyage et d’assainissement des équipements, réacteurs, réservoirs, conduites et emballages primaires.
À la suite de ces processus, des effluents contenant des résidus de produits chimiques, des traces de principes actifs pharmaceutiques (API), des solvants, des détergents et d’autres composés utilisés pendant la production sont générés.
L’Organisation mondiale de la santé (OMS) indique qu’une grande diversité de déchets générés par le secteur pharmaceutique finit par atteindre l’environnement via les effluents provenant des installations de fabrication.
Le volume et la composition de ces eaux usées présentent une grande variabilité, car ils dépendent à la fois du type de médicament fabriqué, des matières premières utilisées, des processus de production, des protocoles de nettoyage et des différentes technologies employées dans chaque usine.
De nombreuses substances chimiques, produits de nettoyage et les dits principes actifs pharmaceutiques (API), responsables de l’effet thérapeutique des médicaments destinés à la prévention, au traitement ou au diagnostic des maladies, interviennent dans la fabrication des produits pharmaceutiques.
Gestion des effluents dans la production de médicaments
Les eaux usées générées par l’industrie pharmaceutique présentent une grande variabilité tant en débit qu’en composition, ce qui rend leur traitement un défi technique important.
Lors de la fabrication de médicaments, des flux aux caractéristiques très différentes peuvent être générés : eaux de lavage avec matière organique biodégradable, effluents contenant des principes actifs pharmaceutiques (API), solvants, produits de nettoyage et de désinfection, composés réfractaires, ainsi que des flux avec des concentrations très élevées de sels.
Cette hétérogénéité rend particulièrement important l’application d’une stratégie de ségrégation des effluents à la source, évitant de mélanger de manière indiscriminée des flux aux caractéristiques très différentes avant leur traitement.
Pourquoi tous les effluents ne doivent-ils pas être envoyés au traitement biologique ?
Le fonctionnement d’un réacteur biologique dépend du maintien d’une population active de micro-organismes et de conditions environnementales adéquates pour leur métabolisme.
L’entrée de certains flux issus du processus de production peut altérer ces conditions et réduire significativement la performance du traitement. Parmi les plus problématiques, on trouve :
- Effluents contenant des principes actifs pharmaceutiques (API), tels que des antibiotiques, désinfectants ou autres composés biologiquement actifs, pouvant exercer des effets toxiques ou inhibiteurs sur les micro-organismes.
- Flux avec une concentration élevée de solvants ou d’autres composés organiques, qui peuvent provoquer des pics de DCO et, selon leur nature et concentration, inhiber l’activité biologique.
- Effluents à forte salinité, pouvant générer un stress osmotique sur la biomasse et réduire son activité métabolique lorsque les concentrations dépassent les niveaux tolérés par le processus.
- Flux avec une forte proportion de matière organique réfractaire ou non biodégradable, dont l’incorporation au réacteur augmente la charge de DCO sans que les micro-organismes puissent l’éliminer efficacement.
- Effluents concentrés et de composition variable, pouvant générer des charges ponctuelles déstabilisant les conditions d’exploitation du réacteur.
- Les purges ou rejets liquides provenant des scrubbers utilisés pour le traitement des émissions atmosphériques. Ces purges contiennent généralement des concentrations élevées de sels et d’autres composés capturés lors du lavage des gaz.
En raison de cette grande variété de contaminants non biodégradables, la solution la plus efficace est d’identifier et de séparer les flux pouvant compromettre le fonctionnement du réacteur biologique et de les traiter par des technologies spécifiquement adaptées à leur composition.
Ségrégation des flux pour protéger le réacteur biologique et optimiser le traitement
Les eaux à charge essentiellement biodégradable peuvent être dirigées vers le traitement biologique, tandis que les flux concentrés, salins, toxiques, inhibiteurs ou peu biodégradables peuvent être séparés pour recevoir un traitement spécifique.
Cette stratégie permet :
- Protéger la biomasse contre les substances toxiques ou inhibitrices.
- Éviter des charges salines excessives dans le réacteur biologique.
- Réduire les pics de DCO et de charge polluante.
- Maintenir des conditions d’exploitation plus stables.
- Améliorer l’efficacité d’élimination de la matière organique biodégradable.
- Réduire le risque de perte de performance ou de déstabilisation du processus.
- Appliquer à chaque flux la technologie la plus adaptée d’un point de vue technique et économique.
Dans cette stratégie, l’évaporation sous vide joue un rôle particulièrement important pour le traitement séparé des flux concentrés qu’il n’est pas conseillé d’incorporer directement au processus biologique.
Traitement des rejets biodégradables
En termes généraux, les traitements biologiques sont l’alternative la plus répandue et économique pour le traitement des eaux usées industrielles.
Pour le traitement biologique de ces effluents, diverses technologies existent, parmi lesquelles se distinguent les systèmes de boues activées, les bioréacteurs à lit mobile (MBBR), les traitements anaérobies et les procédés spécifiques pour l’élimination des microcontaminants, entre autres.
Après une ségrégation correcte, le réacteur biologique devrait recevoir principalement les flux avec une fraction organique suffisamment biodégradable.
Dans une usine pharmaceutique, on pourrait typiquement diriger vers le biologique :
- Eaux de lavage et de rinçage des équipements, à condition qu’elles soient relativement diluées et ne contiennent pas de concentrations problématiques d’API, désinfectants ou solvants.
- Eaux issues du nettoyage des réacteurs, réservoirs et conduites après séparation des premières fractions plus concentrées. Les premiers lavages peuvent entraîner une charge produit beaucoup plus élevée, tandis que les rinçages ultérieurs sont généralement plus dilués.
- Effluents de processus avec matière organique biodégradable, par exemple certains flux associés à des processus de fermentation ou de formulation, une fois leur biodégradabilité vérifiée.
- Eaux avec DBO/DCO favorable, où une proportion suffisamment importante de la matière organique peut être utilisée par les micro-organismes.
- Flux préalablement traités par POA ou autre prétraitement lorsque celui-ci a réduit leur toxicité ou transformé des composés réfractaires en substances plus biodégradables.
- Effluents avec traces de certains API biodégradables, à condition que les concentrations résultantes n’inhibent pas la biomasse et que le processus biologique ait démontré sa capacité à les éliminer.
Comme mentionné précédemment, ces traitements rencontrent souvent des limites dues à la présence de composés inhibiteurs.
En conséquence, de nombreuses entreprises pharmaceutiques font appel à des gestionnaires agréés de déchets pour l’élimination de leurs effluents liquides, assumant des coûts élevés liés à leur transport et traitement.
Dans ce contexte, les évaporateurs sous vide se sont imposés comme l’une des technologies les plus efficaces et rentables pour le traitement des eaux usées générées par l’industrie pharmaceutique, notamment lorsqu’il s’agit d’effluents à forte charge polluante ou de composés difficiles à traiter.
Évaporation sous vide pour effluents difficiles à traiter
L’évaporation sous vide est un procédé de séparation thermique qui permet d’éliminer l’eau et d’autres solvants présents dans un effluent liquide par application de chaleur sous conditions de pression réduite.
En diminuant la pression à l’intérieur de l’évaporateur, le point d’ébullition de l’eau est également réduit, ce qui permet de l’évaporer à des températures considérablement inférieures à celles de l’évaporation atmosphérique. Cela réduit la consommation énergétique et minimise la dégradation thermique des composés sensibles à la chaleur.
Grâce à ces caractéristiques, l’évaporation sous vide est devenue l’une des technologies les plus utilisées pour le traitement des eaux usées complexes, notamment dans des secteurs tels que l’industrie pharmaceutique, chimique ou biotechnologique.
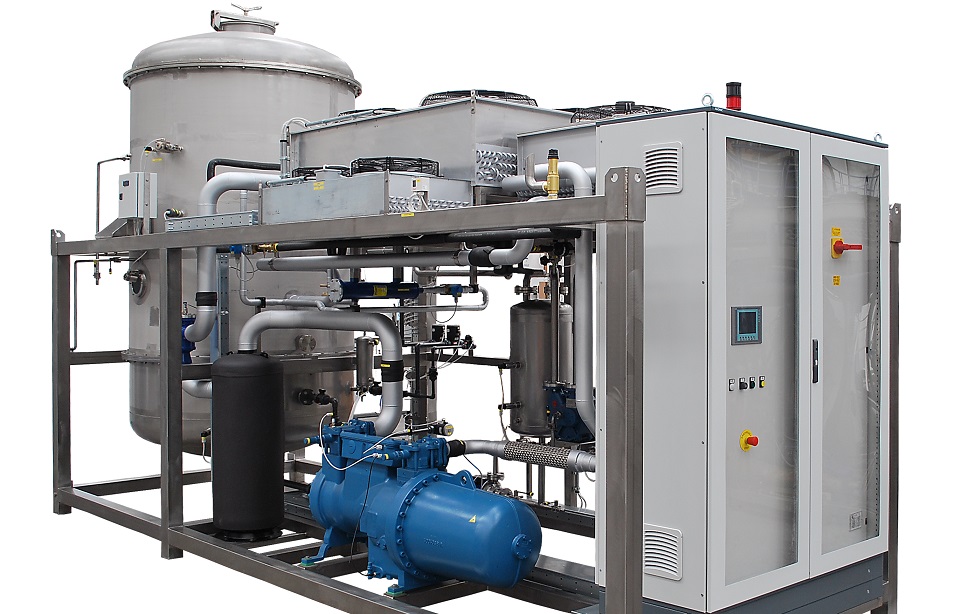
Le rôle des évaporateurs sous vide dans l’industrie pharmaceutique
Dans l’industrie pharmaceutique, cette technologie est particulièrement intéressante car elle permet de traiter de manière indépendante certains flux qui, en raison de leur composition, pourraient poser problème pour un traitement biologique.
Effluents à forte salinité
Les sels dissous ne peuvent pas être éliminés par un traitement biologique conventionnel et, lorsqu’ils atteignent des concentrations élevées, peuvent affecter négativement l’activité de la biomasse.
L’évaporation permet de séparer une grande partie de l’eau de ces flux tandis que les sels restent majoritairement concentrés dans le rejet.
Cette application peut être particulièrement intéressante pour certaines purges de scrubbers et autres flux salins générés lors des processus pharmaceutiques, évitant que leur incorporation au système biologique n’augmente inutilement la conductivité et la salinité de l’eau reçue par le réacteur.
Effluents avec API et autres composés peu biodégradables
Les principes actifs pharmaceutiques et autres microcontaminants peuvent présenter une faible biodégradabilité et, dans certains cas, exercer des effets inhibiteurs sur les micro-organismes.
L’évaporation permet d’extraire ces flux du circuit biologique et de concentrer une grande partie des contaminants dans un volume considérablement réduit.
Bien que l’évaporation n’implique pas nécessairement la destruction des API, leur concentration dans un flux réduit facilite leur gestion ou traitement ultérieur par d’autres technologies, telles que l’oxydation avancée, l’adsorption ou la cristallisation.
Lorsque les caractéristiques du composé et du procédé le permettent, la concentration obtenue peut également faciliter la récupération de principes actifs ou d’autres produits de valeur.
Effluents contenant des solvants
Les solvants constituent un autre type de flux nécessitant une gestion différenciée, car certaines concentrations de solvants peuvent provoquer une charge élevée de DCO et inhiber l’activité de la biomasse.
Dans des flux aqueux complexes, où les solvants apparaissent avec des sels, API et autres contaminants, et où l’objectif principal est de réduire le volume de résidu, l’évaporation sous vide peut constituer une alternative appropriée. Dans ces cas, une stratégie de séparation thermique correctement conçue peut permettre de séparer ou récupérer certains solvants, réduisant à la fois la charge polluante à gérer ultérieurement et la consommation de matières premières.
Lorsque la concentration et la valeur du solvant le justifient, l’alternative préférentielle peut être l’utilisation de distillateurs de solvants qui permettent de séparer et récupérer sélectivement un ou plusieurs solvants avec une pureté suffisante pour les réutiliser.
Dans l’industrie pharmaceutique, il est possible de récupérer des solvants avec des puretés très élevées, grâce à des procédés spécifiquement conçus pour récupérer le THF, le méthanol, l’acétate d’éthyle ou le DMSO à partir de flux résiduels.
Le tableau suivant montre dans quels scénarios une alternative est préférable à l’autre :
| Type de flux | Technologie généralement la plus appropriée |
|---|---|
| Flux riche en un solvant récupérable | Distillation / distillation sous vide pour récupération de solvant |
| Mélange de plusieurs solvants et eau | Distillation multi-étages, extractive ou autre séparation spécifique, selon les azéotropes et l’équilibre VLE |
| Eaux usées avec petites quantités de solvants + sels + API + autres contaminants | Évaporateur sous vide, éventuellement avec traitement des vapeurs/distillat |
| Flux salin ou avec DCO réfractaire, où l’objectif est de réduire le volume | Évaporation sous vide |
| Flux de procédé où il est également intéressant de récupérer la matière première | Il convient d’étudier la récupération du solvant avant de traiter le résidu restant |
La conception doit être réalisée spécifiquement pour le mélange considéré, en tenant compte d’aspects tels que la volatilité, la température d’ébullition, la formation d’azéotropes, la sécurité du procédé et les possibilités réelles de récupération.
Effluents concentrés avec DCO non biodégradable élevée
Une DCO élevée n’implique pas nécessairement qu’un effluent puisse être traité biologiquement.
Lorsqu’une part importante de cette DCO correspond à des substances réfractaires, l’introduction du flux dans le réacteur biologique augmente la charge polluante sans fournir nécessairement un substrat que les micro-organismes peuvent dégrader.
Ségréguer ces flux évite de surcharger inutilement le traitement biologique et permet de les traiter par évaporation ou autres technologies spécifiquement conçues pour les contaminants réfractaires.
L’évaporation sous vide comme barrière de protection du réacteur biologique
La fonction d’un évaporateur sous vide dans une usine pharmaceutique va au-delà du traitement des effluents complexes et de la réduction du volume de déchets.
Une étape de traitement par évaporateur sous vide permet d’isoler le réacteur biologique de ces flux présentant une forte salinité, toxicité, faible biodégradabilité ou concentrations élevées de certains contaminants.
Une configuration conceptuelle de traitement peut être :
Processus pharmaceutique → ségrégation des flux → traitement spécifique des effluents problématiques → traitement biologique des flux biodégradables → traitement final/réutilisation
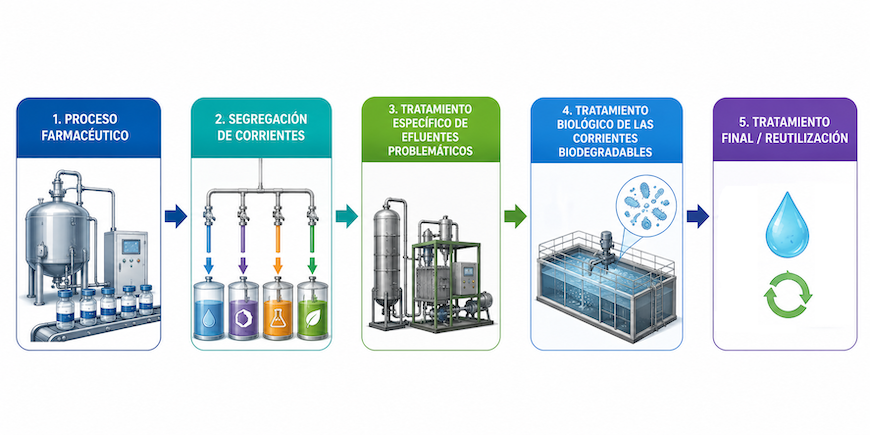
Avec cette solution, le traitement biologique est utilisé précisément là où il est le plus efficace : dans l’élimination de la matière organique biodégradable. Parallèlement, les effluents pouvant compromettre son fonctionnement reçoivent un traitement spécifique.
Cette combinaison permet de concevoir des usines plus robustes, de réduire les fluctuations de charge reçues par la biomasse et d’optimiser le coût global du traitement.
Principaux avantages d’installer un évaporateur sous vide dans une PTAR pharmaceutique
Concentration des contaminants et minimisation du volume de déchets
Pendant le processus d’évaporation, l’eau passe à l’état de vapeur tandis que la majeure partie des contaminants organiques et inorganiques reste dans le concentré.
En conséquence, le volume de déchets liquides à gérer ou à traiter ultérieurement par d’autres technologies est significativement réduit, diminuant à la fois les coûts de transport et les coûts associés à leur élimination.
De plus, cette concentration facilite la séparation d’une part importante des contaminants présents dans l’effluent.
Récupération de produits de valeur
Dans certaines applications, les composés concentrés conservent une grande valeur économique et peuvent être récupérés pour réutilisation dans le processus de production lui-même.
C’est le cas de nombreux principes actifs pharmaceutiques (API), solvants ou matières premières utilisés lors de la fabrication de médicaments.
La récupération de ces produits nécessite un processus d’évaporation soigneusement contrôlé, avec des conditions spécifiques de température, pression et temps de séjour qui évitent la dégradation ou la perte des propriétés des composés récupérés.
Concentration des microcontaminants
Bien que l’évaporation sous vide ne détruise pas complètement les microcontaminants, elle permet de les concentrer dans un flux de volume réduit.
Cette concentration facilite leur élimination ultérieure par des technologies complémentaires telles que l’adsorption, l’oxydation avancée, la cristallisation ou certains procédés de filtration spécialisés.
Récupération et réutilisation de l’eau
Le distillat généré par évaporation peut présenter une qualité élevée. Selon la composition initiale de l’effluent, la volatilité de ses contaminants et le traitement ultérieur appliqué, cette eau peut être réutilisée dans certains services auxiliaires de l’usine.
Ainsi, l’évaporation peut contribuer simultanément à réduire le volume de déchets liquides et la consommation d’eau fraîche.
Protection du traitement biologique
La ségrégation et l’évaporation des flux très salins, inhibiteurs, réfractaires ou concentrés permettent d’éviter que ces contaminants n’atteignent le réacteur biologique.
Cela favorise une plus grande stabilité de la biomasse et réduit le risque de perte de performance provoquée par des charges ponctuelles ou des substances incompatibles avec le processus biologique.
Limitations de l’évaporation sous vide
Bien que l’évaporation sous vide constitue une technologie très efficace pour le traitement des effluents pharmaceutiques, elle présente également certaines limitations qui doivent être prises en compte lors de la conception de l’usine de traitement.
- Complexité des effluents : Les eaux usées provenant de l’industrie pharmaceutique peuvent contenir une combinaison très diverse de principes actifs pharmaceutiques (API), produits chimiques, sels, solvants, tensioactifs et microcontaminants. Cette complexité fait que, dans certaines applications, l’évaporation seule ne suffit pas à atteindre les objectifs de traitement requis.
- Gestion du concentré : L’un des principaux objectifs de l’évaporation est de concentrer les contaminants présents dans le rejet, réduisant au maximum le volume de déchets à envoyer à un gestionnaire agréé. Cependant, ce concentré contient toujours une charge polluante élevée et doit être géré correctement pour éviter tout impact environnemental.
- Élimination des microcontaminants : L’évaporation permet de concentrer les microcontaminants, mais ne les élimine pas toujours complètement. Lorsque l’objectif est leur destruction ou minéralisation, il est généralement nécessaire d’intégrer des technologies complémentaires capables de dégrader ces composés.
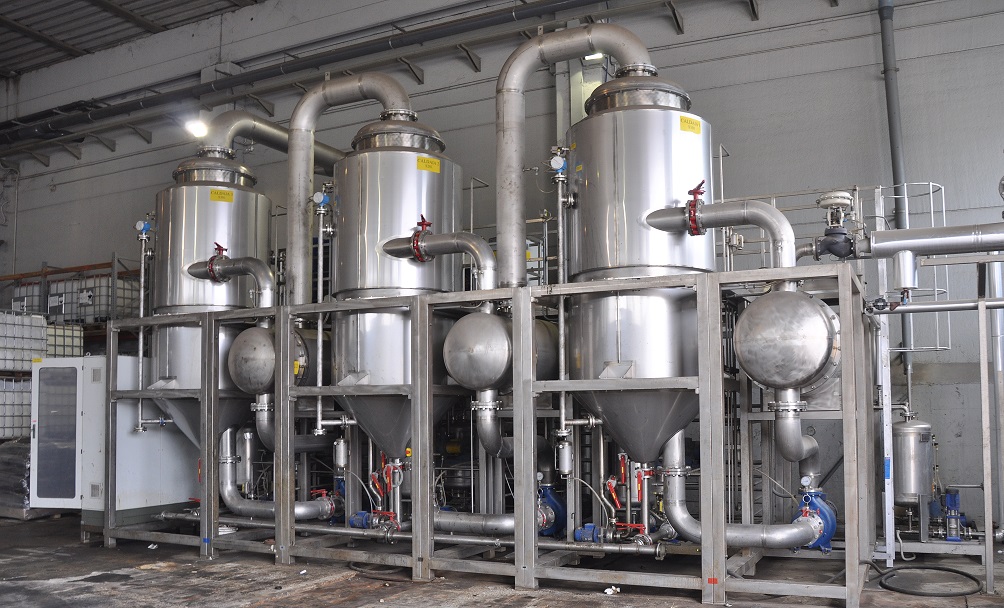
Processus d’oxydation avancée (POA)
Les Processus d’Oxydation Avancée (POA) sont très efficaces pour le traitement des eaux usées contenant des composés organiques persistants, des microcontaminants ou des substances difficilement biodégradables par des procédés conventionnels.
Ils fonctionnent par génération d’espèces hautement réactives, principalement des radicaux hydroxyles, capables d’oxyder une grande variété de contaminants organiques et de transformer des molécules complexes en composés plus simples. Parmi les technologies les plus utilisées figurent :
- Processus Fenton et ses variantes
- Ozonation
- Différentes combinaisons d’oxydants, rayonnement ultraviolet et catalyseurs.
Dans l’industrie pharmaceutique, les POA sont particulièrement intéressants en raison de la présence potentielle de principes actifs pharmaceutiques (API), d’antibiotiques et d’autres composés organiques réfractaires qui peuvent présenter une faible biodégradabilité et être difficiles à éliminer par des traitements conventionnels.
Les POA sont généralement intégrés avec d’autres technologies dans une chaîne de traitement en raison de leur forte consommation d’énergie et de réactifs. Selon les caractéristiques de l’effluent et l’objectif de traitement, deux configurations sont particulièrement intéressantes pour les eaux usées de l’industrie pharmaceutique :
- La combinaison d’oxydation avancée avec traitement biologique
- Combinaison d’oxydation avancée avec évaporation sous vide.
Processus d’oxydation avancée (POA) + traitement biologique
Les Processus d’Oxydation Avancée (POA) ont démontré une grande efficacité dans le traitement des eaux usées provenant de l’industrie pharmaceutique, notamment lorsqu’elles contiennent des contaminants émergents, des composés réfractaires ou des substances difficiles à biodégrader.
Ces technologies utilisent des agents oxydants capables de générer des radicaux hydroxyles (•OH), des espèces extrêmement réactives qui dégradent les composés organiques complexes en les transformant en molécules plus simples et biodégradables.
Grâce à ce procédé, les POA permettent de réduire la Demande Chimique en Oxygène (DCO) et de rompre la structure moléculaire de nombreux contaminants organiques, facilitant ensuite leur élimination par des traitements biologiques conventionnels.
Cette stratégie est particulièrement intéressante d’un point de vue économique, car elle ne vise pas à minéraliser complètement toute la matière organique par des réactifs chimiques, mais à augmenter sa biodégradabilité pour que le traitement biologique ultérieur complète le processus avec une consommation moindre de réactifs et un coût opérationnel réduit.
Les Processus d’Oxydation Avancée reposent sur des mécanismes physico-chimiques capables de provoquer des modifications profondes dans la structure chimique des contaminants par la génération de radicaux hydroxyles (•OH), considérés comme l’un des agents oxydants les plus puissants disponibles pour le traitement des eaux usées.
La formation de ces radicaux peut être obtenue à partir de différentes combinaisons d’oxydants, tels que l’oxygène, le peroxyde d’hydrogène (H2O2), l’ozone, le rayonnement ultraviolet ou des catalyseurs spécifiques, selon la technologie utilisée. En conséquence, les principaux produits finaux de l’oxydation sont généralement l’eau, le dioxyde de carbone et d’autres composés à moindre impact environnemental.
Parmi les technologies les plus utilisées figurent les processus Fenton et leurs différentes variantes. Ces procédés consistent en l’ajout de sels de fer agissant comme catalyseurs en présence de peroxyde d’hydrogène (H2O2) et sous conditions contrôlées de pH, température et temps de réaction, favorisant la formation de radicaux hydroxyles capables d’oxyder une large variété de contaminants organiques.
Une fois l’étape d’oxydation avancée terminée, l’effluent peut être soumis à un traitement biologique conventionnel. Dans de nombreux cas, cette combinaison permet d’atteindre les limites de rejet établies par la réglementation et même d’obtenir une qualité d’eau suffisante pour sa réutilisation dans certains services auxiliaires au sein même de l’usine pharmaceutique.
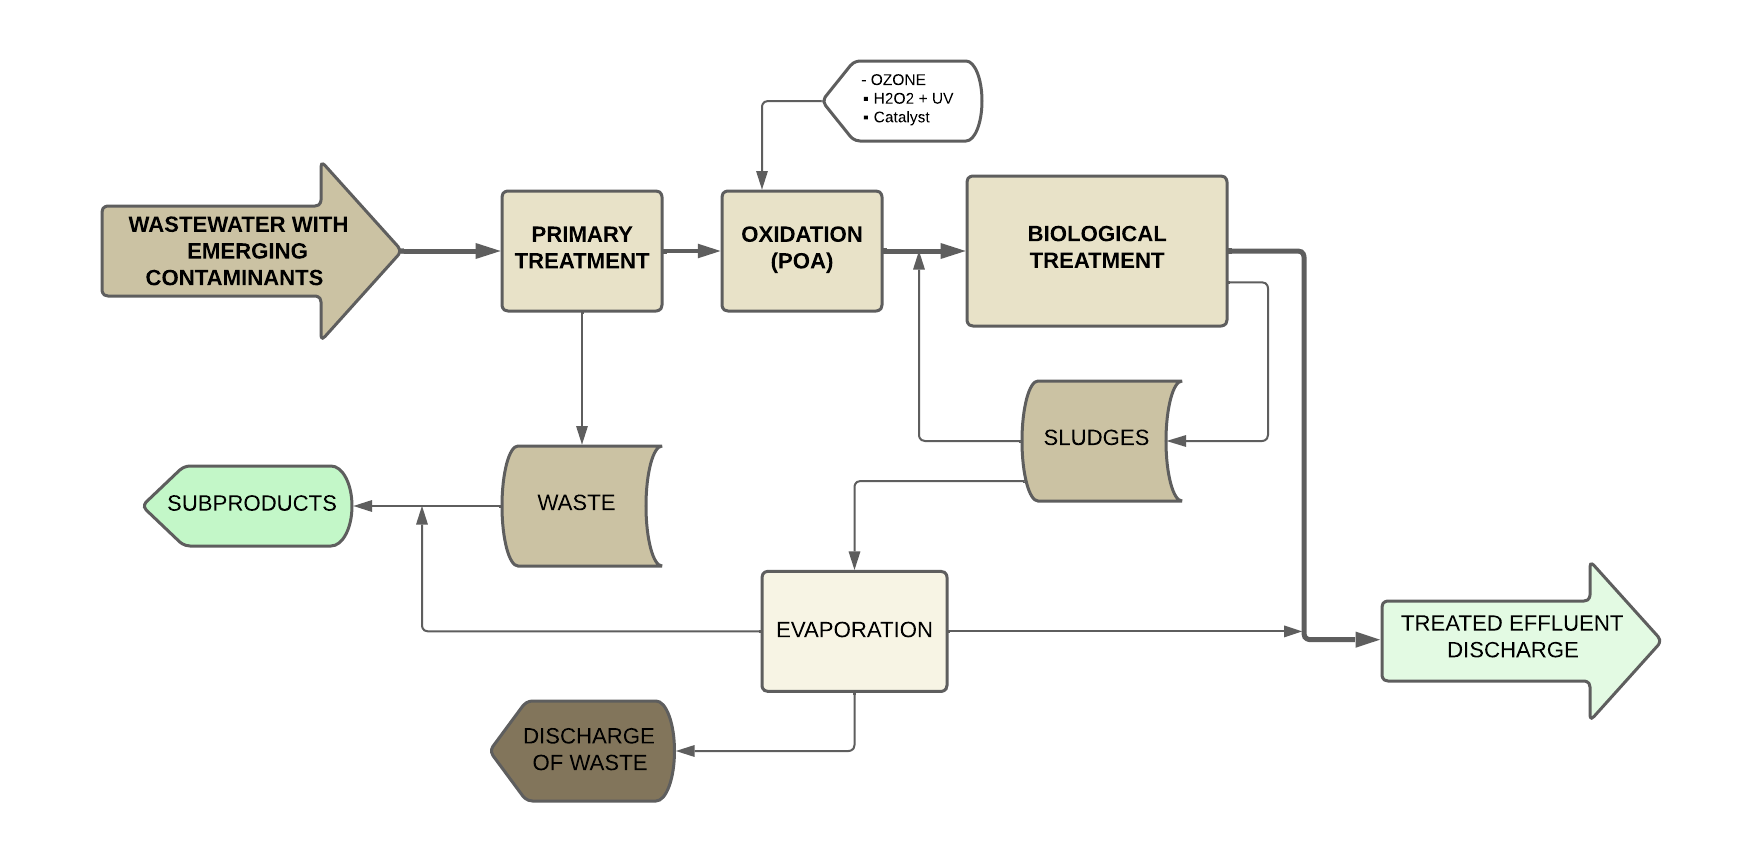
Oxydation avancée (POA) + évaporation sous vide
La combinaison de Processus d’Oxydation Avancée (POA) et d’évaporation sous vide constitue l’une des solutions les plus efficaces pour le traitement des eaux usées générées par l’industrie pharmaceutique, notamment lorsque les effluents présentent une concentration élevée de contaminants organiques, de composés réfractaires ou de microcontaminants difficiles à éliminer par des technologies conventionnelles.
Les Processus d’Oxydation Avancée utilisent des radicaux hydroxyles (•OH), des espèces hautement réactives capables d’oxyder une large variété de composés organiques. Parmi leurs principaux avantages figurent leur grande capacité à dégrader les contaminants persistants et, dans de nombreux cas, à les minéraliser partiellement ou totalement en les transformant en dioxyde de carbone, eau et autres composés à moindre impact environnemental.
Cependant, l’oxydation avancée présente aussi certaines limites, principalement liées à la consommation de réactifs et aux besoins énergétiques, surtout lorsqu’il s’agit de traiter des effluents à forte concentration en matière organique.
Pour cette raison, il est courant de combiner les POA avec d’autres technologies permettant d’optimiser la performance globale du procédé et de réduire les coûts d’exploitation.
L’évaporation sous vide complète efficacement l’oxydation avancée en concentrant les contaminants présents dans l’effluent par évaporation de l’eau. En plus de réduire significativement le volume de déchets liquides, ce procédé facilite la récupération de certains composés de valeur et diminue la charge à traiter par les étapes suivantes.
L’intégration des deux technologies permet de tirer parti des avantages de chacune. Tandis que les POA dégradent les composés organiques les plus complexes et augmentent la biodégradabilité de l’effluent, l’évaporation concentre les contaminants restants et minimise le volume de rejet généré.
En conséquence, un système de traitement hautement efficace est obtenu, particulièrement adapté aux débits réduits avec des charges polluantes élevées, situation très fréquente dans de nombreux processus de fabrication pharmaceutique.
Le besoin d’une solution personnalisée et intégrée pour chaque cas
En pratique, l’évaporation sous vide fait généralement partie d’une stratégie intégrale de traitement. La grande diversité des flux générés dans l’industrie pharmaceutique rend difficile l’établissement d’une technologie unique valable pour tous les effluents.
La solution consiste à analyser quels contaminants contient chaque flux, à quelle concentration ils se trouvent et quelle technologie est la plus appropriée pour les éliminer, les séparer ou les récupérer.
Les traitements biologiques restent une solution efficace pour les flux biodégradables.
Les Processus d’Oxydation Avancée peuvent être utilisés pour dégrader certains contaminants réfractaires ou augmenter leur biodégradabilité.
L’évaporation sous vide permet de séparer et concentrer des flux complexes, salins ou peu biodégradables, en plus d’offrir des possibilités de récupération d’eau, de solvants, d’API ou d’autres produits de valeur.
Selon les caractéristiques de l’effluent, ces procédés peuvent être combinés avec d’autres technologies de traitement des eaux usées industrielles telles que les procédés physico-chimiques, l’adsorption, la cristallisation ou les procédés membranaires pour atteindre les objectifs d’épuration, de réutilisation ou de rejet.
La clé réside dans la ségrégation correcte des différents effluents dès leur origine et dans l’évitement que les flux les plus problématiques compromettent le fonctionnement du reste de l’usine de traitement.
Cette approche permet de développer des systèmes de traitement plus robustes, efficaces et adaptés aux caractéristiques réelles de chaque processus pharmaceutique.

