


Secciones
- Producción de aguas residuales en la industria farmacéutica
- Gestión de efluentes en la producción de fármacos
- Tratamiento de vertido biodegradables
- Evaporación al vacío para efluentes de difícil tratamiento
- Procesos de oxidación avanzada (POA)
- La necesidad de una solución personalizada e integrada para cada caso
Producción de aguas residuales en la industria farmacéutica
La industria farmacéutica utiliza grandes cantidades de agua purificada para la fabricación de medicamentos y otros productos sanitarios. Asimismo, consume agua en las operaciones de limpieza y saneamiento de equipos, reactores, depósitos, conducciones y envases primarios.
Como resultado de estos procesos se generan efluentes que contienen residuos de productos químicos, restos de principios activos farmacéuticos (API), disolventes, detergentes y otros compuestos empleados durante la producción.
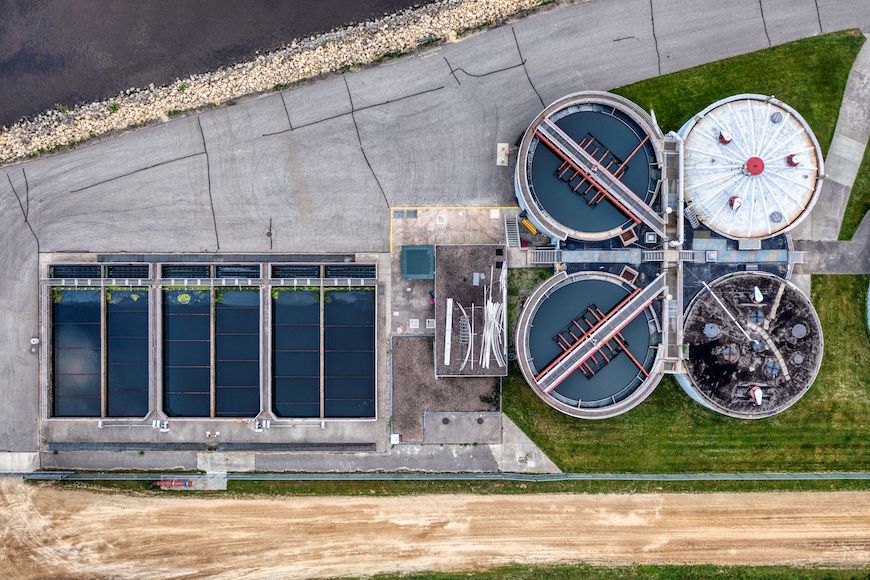
La Organización Mundial de la Salud (OMS) señala que una gran diversidad de residuos generados por el sector farmacéutico termina alcanzando el medio ambiente a través de los efluentes procedentes de las instalaciones de fabricación.
El volumen y la composición de estas aguas residuales presentan una elevada variabilidad, ya que dependen tanto del tipo de medicamento fabricado como de las materias primas utilizadas, los procesos de producción, los protocolos de limpieza y las diferentes tecnologías empleadas en cada planta.
Durante la fabricación de productos farmacéuticos intervienen numerosas sustancias químicas, productos de limpieza y los denominados principios activos farmacéuticos (API), responsables del efecto terapéutico de los medicamentos destinados a la prevención, tratamiento o diagnóstico de enfermedades.
Gestión de efluentes en la producción de fármacos
Las aguas residuales generadas por la industria farmacéutica presentan una elevada variabilidad tanto en caudal como en composición, lo que convierte su tratamiento en un importante desafío técnico.
Durante la fabricación de medicamentos pueden generarse corrientes con características muy diferentes: aguas de lavado con materia orgánica biodegradable, efluentes con principios activos farmacéuticos (API), disolventes, productos de limpieza y desinfección, compuestos refractarios, así como corrientes con concentraciones muy elevadas de sales.
Esta heterogeneidad hace especialmente importante aplicar una estrategia de segregación de efluentes en origen, evitando mezclar indiscriminadamente corrientes de características muy diferentes antes de su tratamiento.
¿Por qué no todos los efluentes deben enviarse al tratamiento biológico?
El funcionamiento de un reactor biológico depende de mantener una población de microorganismos activa y unas condiciones ambientales adecuadas para su metabolismo.
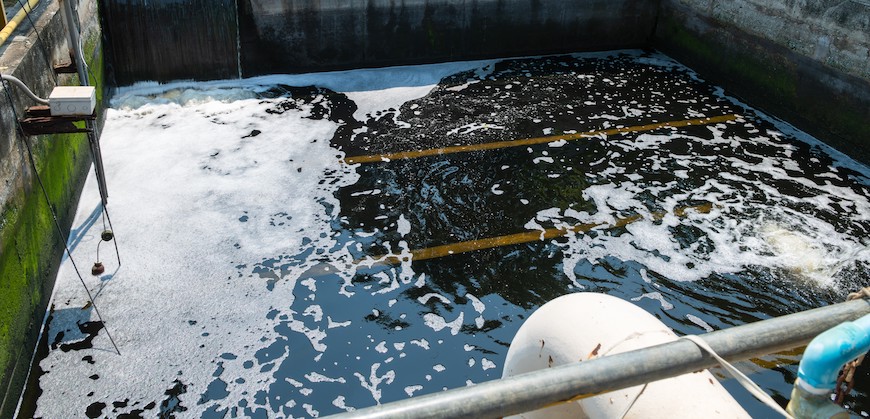
La entrada de determinadas corrientes procedentes del proceso productivo puede alterar estas condiciones y reducir significativamente el rendimiento del tratamiento. Entre las más problemáticas se encuentran:
- Efluentes con principios activos farmacéuticos (API), como antibióticos, desinfectantes u otros compuestos biológicamente activos, que pueden ejercer efectos tóxicos o inhibidores sobre los microorganismos.
- Corrientes con elevada concentración de disolventes u otros compuestos orgánicos, los cuales pueden provocar picos de DQO y, dependiendo de su naturaleza y concentración, inhibir la actividad biológica.
- Efluentes con elevada salinidad, que pueden generar estrés osmótico sobre la biomasa y reducir su actividad metabólica cuando las concentraciones superan los niveles tolerados por el proceso.
- Corrientes con una elevada proporción de materia orgánica refractaria o no biodegradable, cuya incorporación al reactor aumenta la carga de DQO sin que los microorganismos puedan eliminarla eficazmente.
- Efluentes concentrados y de composición variable, que pueden generar cargas puntuales que desestabilicen las condiciones de operación del reactor.
- Las purgas o rechazos líquidos procedentes de los scrubbers utilizados para el tratamiento de emisiones atmosféricas. Estas purgas acostumbran a contener elevadas concentraciones de sales y otros compuestos capturados durante el lavado de gases.
Debido a esta amplia variedad de contaminantes no biodegradables, la solución más eficiente es identificar y segregar aquellas corrientes que pueden comprometer el funcionamiento del reactor biológico y tratarlas mediante tecnologías específicamente adaptadas a su composición.
Segregación de corrientes para proteger el reactor biológico y optimizar el tratamiento
Las aguas con una carga fundamentalmente biodegradable pueden dirigirse al tratamiento biológico, mientras que las corrientes concentradas, salinas, tóxicas, inhibidoras o poco biodegradables pueden segregarse para recibir un tratamiento específico.
Esta estrategia permite:
- Proteger la biomasa frente a sustancias tóxicas o inhibidoras.
- Evitar cargas salinas excesivas en el reactor biológico.
- Reducir los picos de DQO y de carga contaminante.
- Mantener unas condiciones de operación más estables.
- Mejorar la eficiencia de eliminación de la materia orgánica biodegradable.
- Reducir el riesgo de pérdida de rendimiento o desestabilización del proceso.
- Aplicar a cada corriente la tecnología más adecuada desde el punto de vista técnico y económico.
Dentro de esta estrategia, la evaporación al vacío desempeña un papel especialmente relevante para el tratamiento separado de corrientes concentradas que no resulta conveniente incorporar directamente al proceso biológico.
Tratamiento de vertido biodegradables
En términos generales, los tratamientos biológicos son la alternativa más extendida y económica para el tratamiento de aguas residuales industriales.
Para el tratamiento biológico de estos efluentes existen diversas tecnologías, entre las que destacan los sistemas de fangos activados, los biorreactores de lecho móvil (MBBR), los tratamientos anaerobios y los procesos específicos para la eliminación de microcontaminantes, entre otros.
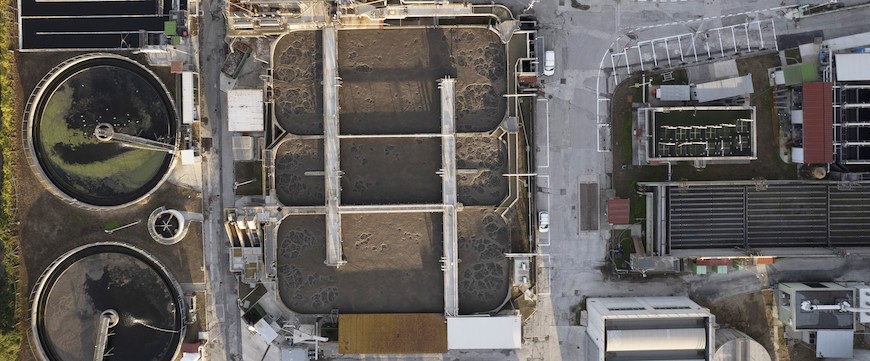
Tras una correcta segregación, el reactor biológico debería recibir principalmente las corrientes con una fracción orgánica suficientemente biodegradable.
En una planta farmacéutica, típicamente podrían dirigirse al biológico:
- Aguas de lavado y enjuague de equipos, siempre que sean relativamente diluidas y no contengan concentraciones problemáticas de API, desinfectantes o disolventes.
- Aguas procedentes de limpieza de reactores, depósitos y conducciones después de separar las primeras fracciones más concentradas. Los primeros lavados pueden arrastrar mucha más carga de producto, mientras que los enjuagues posteriores suelen ser más diluidos.
- Efluentes de procesos con materia orgánica biodegradable, por ejemplo determinadas corrientes asociadas a procesos de fermentación o formulación, una vez comprobada su biodegradabilidad.
- Aguas con DBO/DQO favorable, donde una proporción suficientemente importante de la materia orgánica pueda ser utilizada por los microorganismos.
- Corrientes previamente tratadas mediante POA u otro pretratamiento cuando este haya reducido su toxicidad o transformado compuestos refractarios en sustancias más biodegradables.
- Efluentes con trazas de determinados API biodegradables, siempre que las concentraciones resultantes no inhiban la biomasa y que el proceso biológico haya demostrado capacidad para eliminarlos.
Como ya hemos comentado anteriormente, en muchos casos estos tratamientos encuentran limitaciones debido a la presencia de compuestos inhibidores.
Como consecuencia, numerosas empresas farmacéuticas recurren a gestores autorizados de residuos para la eliminación de sus efluentes líquidos, asumiendo elevados costes asociados a su transporte y tratamiento.
En este contexto, los evaporadores al vacío se han consolidado como una de las tecnologías más eficientes y rentables para el tratamiento de las aguas residuales generadas por la industria farmacéutica, especialmente cuando se trata de efluentes con altas cargas contaminantes o compuestos de difícil tratamiento.
Evaporación al vacío para efluentes de difícil tratamiento
La evaporación al vacío es un proceso de separación térmica que permite eliminar agua y otros disolventes presentes en un efluente líquido mediante la aplicación de calor bajo condiciones de presión reducida.
Al disminuir la presión dentro del evaporador, también se reduce el punto de ebullición del agua, lo que permite evaporarla a temperaturas considerablemente inferiores a las de la evaporación atmosférica. Esto reduce el consumo energético y minimiza la degradación térmica de los compuestos sensibles al calor.
Gracias a estas características, la evaporación al vacío se ha convertido en una de las tecnologías más utilizadas para el tratamiento de aguas residuales complejas, especialmente en sectores como la industria farmacéutica, química o biotecnológica.
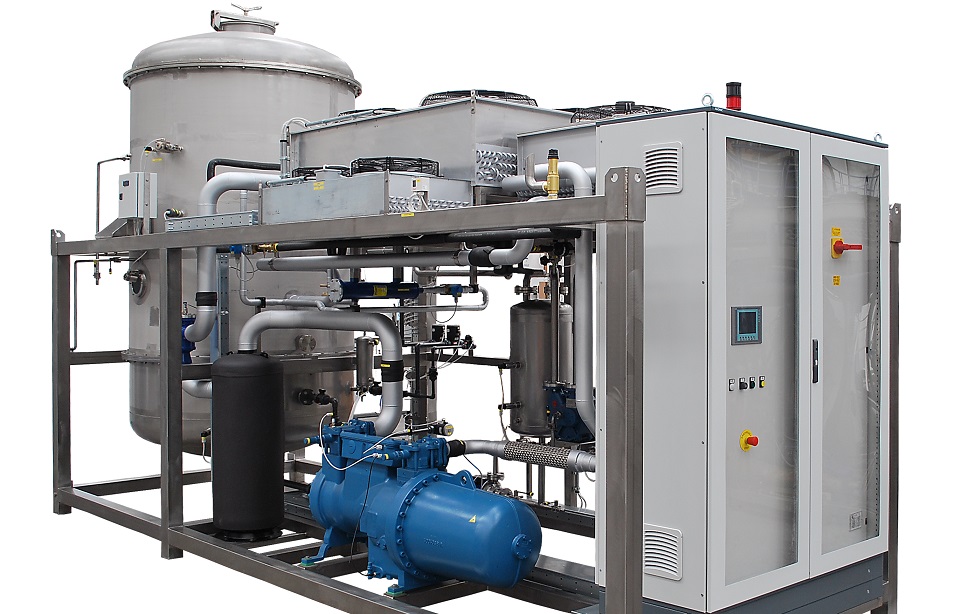
El papel de los evaporadores al vacío en la industria farmacéutica
En la industria farmacéutica, esta tecnología resulta especialmente interesante porque permite tratar de forma independiente determinadas corrientes que, debido a su composición, podrían resultar problemáticas para un tratamiento biológico.
Efluentes con elevada salinidad
Las sales disueltas no pueden eliminarse mediante un tratamiento biológico convencional y, cuando alcanzan concentraciones elevadas, pueden afectar negativamente a la actividad de la biomasa.
La evaporación permite separar una gran parte del agua de estas corrientes mientras las sales permanecen mayoritariamente concentradas en el rechazo.
Esta aplicación puede resultar especialmente interesante para determinadas purgas de scrubbers y otras corrientes salinas generadas durante los procesos farmacéuticos, evitando que su incorporación al sistema biológico incremente innecesariamente la conductividad y la salinidad del agua que recibe el reactor.
Efluentes con API y otros compuestos de baja biodegradabilidad
Los principios activos farmacéuticos y otros microcontaminantes pueden presentar una baja biodegradabilidad y, en determinados casos, ejercer efectos inhibidores sobre los microorganismos.
La evaporación permite retirar estas corrientes del circuito biológico y concentrar gran parte de los contaminantes en un volumen considerablemente menor.
Aunque la evaporación no implica necesariamente la destrucción de los API, su concentración en una corriente reducida facilita su posterior gestión o tratamiento mediante otras tecnologías, como oxidación avanzada, adsorción o cristalización.
Cuando las características del compuesto y del proceso lo permiten, la concentración obtenida también puede facilitar la recuperación de principios activos u otros productos de valor.
Efluentes con disolventes
Los disolventes son otro tipo de corriente que merece una gestión diferenciada, ya que determinadas concentraciones de disolventes pueden provocar una elevada carga de DQO e inhibir la actividad de la biomasa.
En corrientes acuosas complejas, donde los disolventes aparecen junto con sales, API y otros contaminantes y el objetivo principal es reducir el volumen de residuo, la evaporación al vacío puede constituir una alternativa adecuada. En estos casos, una estrategia de separación térmica correctamente diseñada puede permitir separar o recuperar determinados disolventes, reduciendo tanto la carga contaminante que debe gestionarse posteriormente como el consumo de materias primas.
Cuando la concentración y el valor del disolvente lo justifican, la alternativa preferente puede ser el uso de destiladores de disolventes que permiten separar y recuperar selectivamente uno o varios disolventes con una pureza suficiente para reutilizarlos.
En la industria farmacéutica es posible recuperar disolventes con purezas muy elevadas, con procesos específicamente diseñados para recuperar THF, metanol, acetato de etilo o DMSO de corrientes residuales.
La siguiente tabla muestra en que escenarios es preferible una u otra alternativa:
| Tipo de corriente | Tecnología que suele tener más sentido |
|---|---|
| Corriente rica en un disolvente recuperable | Destilación / destilación al vacío para recuperación de disolvente |
| Mezcla de varios disolventes y agua | Destilación multietapa, extractiva u otra separación específica, según azeótropos y equilibrio VLE |
| Agua residual con pequeñas cantidades de disolventes + sales + API + otros contaminantes | Evaporador al vacío, posiblemente con tratamiento de los vapores/destilado |
| Corriente salina o con DQO refractaria, donde el objetivo es reducir volumen | Evaporación al vacío |
| Corriente de proceso donde además interesa recuperar materia prima | Conviene estudiar recuperación de disolvente antes de tratar el residuo restante |
El diseño debe realizarse específicamente para la mezcla considerada, teniendo en cuenta aspectos como volatilidad, temperatura de ebullición, formación de azeótropos, seguridad del proceso y posibilidades reales de recuperación.
Efluentes concentrados con elevada DQO no biodegradable
Una DQO elevada no implica necesariamente que un efluente pueda tratarse biológicamente.
Cuando una parte importante de esa DQO corresponde a sustancias refractarias, la introducción de la corriente en el reactor biológico aumenta la carga contaminante sin proporcionar necesariamente un sustrato que los microorganismos puedan degradar.
Segregar estas corrientes evita sobrecargar innecesariamente el tratamiento biológico y permite tratarlas mediante evaporación u otras tecnologías específicamente diseñadas para contaminantes refractarios.
La evaporación al vacío como barrera de protección del reactor biológico
La función de un evaporador al vacío en una planta farmacéutica va más allá de tratar efluentes complejos y reducir el volumen de residuos.
Una etapa de tratamiento mediante evaporador al vacío permite aislar al reactor biológico de aquellas corrientes que presentan elevada salinidad, toxicidad, baja biodegradabilidad o concentraciones elevadas de determinados contaminantes.
Una configuración conceptual de tratamiento puede ser:
Proceso farmacéutico → segregación de corrientes → tratamiento específico de efluentes problemáticos → tratamiento biológico de las corrientes biodegradables → tratamiento final/reutilización
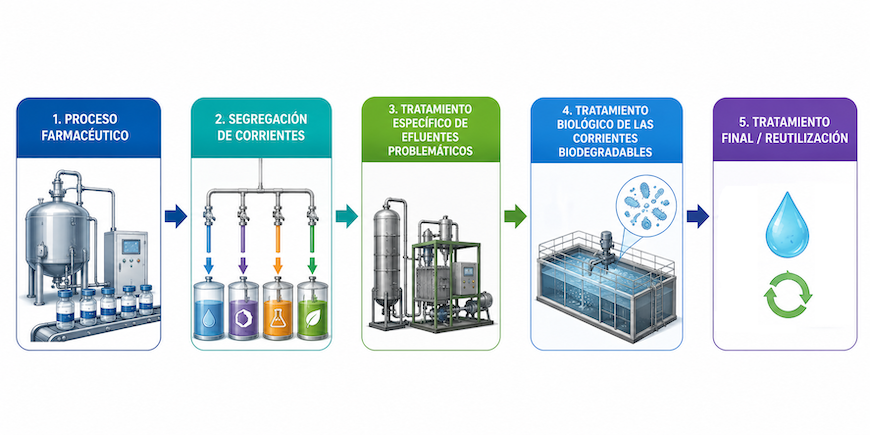
Con esta solución, el tratamiento biológico se utiliza precisamente allí donde resulta más eficiente: en la eliminación de materia orgánica biodegradable. Paralelamente, los efluentes que podrían comprometer su funcionamiento reciben un tratamiento específico.
Esta combinación permite diseñar plantas más robustas, reducir las fluctuaciones de carga que recibe la biomasa y optimizar el coste global del tratamiento.
Principales beneficios de instalar un evaporador al vacío en una ptar farmacéutica
Concentración de contaminantes y minimización del volumen de residuos
Durante el proceso de evaporación, el agua pasa a estado de vapor mientras que la mayor parte de los contaminantes orgánicos e inorgánicos permanece en el concentrado.
Como consecuencia, se reduce significativamente el volumen de residuos líquidos que posteriormente deben gestionarse o tratarse mediante otras tecnologías, disminuyendo tanto los costes de transporte como los costes asociados a su eliminación.
Además, esta concentración facilita la separación de una parte importante de los contaminantes presentes en el efluente.
Recuperación de productos de valor
En determinadas aplicaciones, los compuestos concentrados conservan un elevado valor económico y pueden recuperarse para su reutilización dentro del propio proceso productivo.
Este es el caso de numerosos principios activos farmacéuticos (API), disolventes o materias primas utilizadas durante la fabricación de medicamentos.
La recuperación de estos productos requiere un proceso de evaporación cuidadosamente controlado, con condiciones específicas de temperatura, presión y tiempo de residencia que eviten la degradación o pérdida de propiedades de los compuestos recuperados.
Concentración de microcontaminantes
Aunque la evaporación al vacío no destruye completamente los microcontaminantes, sí permite concentrarlos en una corriente de menor volumen.
Esta concentración facilita su posterior eliminación mediante tecnologías complementarias como la adsorción, la oxidación avanzada, la cristalización o determinados procesos de filtración especializados.
Recuperación y reutilización de agua
El destilado generado mediante evaporación puede presentar una calidad elevada. Dependiendo de la composición inicial del efluente, de la volatilidad de sus contaminantes y del tratamiento posterior aplicado, esta agua puede reutilizarse en determinados servicios auxiliares de la planta.
De esta forma, la evaporación puede contribuir simultáneamente a reducir el volumen de residuos líquidos y el consumo de agua fresca.
Protección del tratamiento biológico
La segregación y evaporación de corrientes altamente salinas, inhibidoras, refractarias o concentradas permite evitar que estos contaminantes alcancen el reactor biológico.
De esta manera se favorece una mayor estabilidad de la biomasa y se reduce el riesgo de pérdida de rendimiento provocada por cargas puntuales o sustancias incompatibles con el proceso biológico.
Limitaciones de la evaporación al vacío
Aunque la evaporación al vacío constituye una tecnología muy eficaz para el tratamiento de efluentes farmacéuticos, también presenta determinadas limitaciones que deben considerarse durante el diseño de la planta de tratamiento.
- Complejidad de los efluentes: Las aguas residuales procedentes de la industria farmacéutica pueden contener una combinación muy diversa de principios activos farmacéuticos (API), productos químicos, sales, disolventes, tensioactivos y microcontaminantes. Esta complejidad hace que, en determinadas aplicaciones, la evaporación por sí sola no sea suficiente para alcanzar los objetivos de tratamiento requeridos.
- Gestión del concentrado: Uno de los principales objetivos de la evaporación consiste en concentrar los contaminantes presentes en el rechazo, reduciendo al máximo el volumen de residuos que deben enviarse a un gestor autorizado. Sin embargo, este concentrado sigue conteniendo una elevada carga contaminante y debe gestionarse adecuadamente para evitar cualquier impacto ambiental.
- Eliminación de microcontaminantes: La evaporación permite concentrar los microcontaminantes, pero no siempre consigue eliminarlos completamente. Cuando el objetivo consiste en su destrucción o mineralización, suele ser necesario incorporar tecnologías complementarias capaces de degradar estos compuestos.
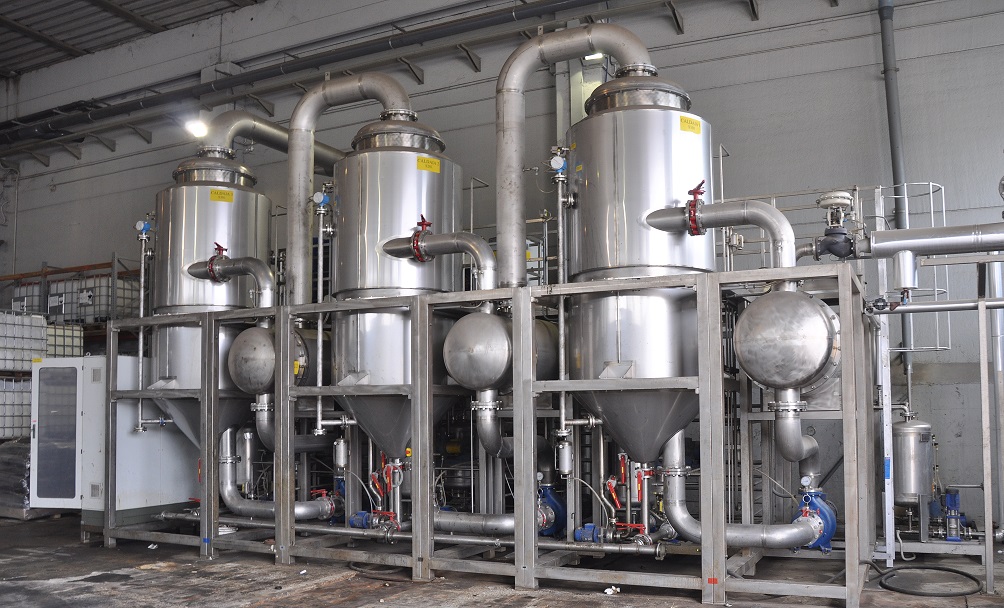
Procesos de oxidación avanzada (POA)
Los Procesos de Oxidación Avanzada (POA) son muy eficientes en el tratamiento de aguas residuales que contienen compuestos orgánicos persistentes, microcontaminantes o sustancias difícilmente biodegradables mediante procesos convencionales.
Su funcionamiento se basa en la generación de especies altamente reactivas, principalmente radicales hidroxilo, capaces de oxidar una amplia variedad de contaminantes orgánicos y transformar moléculas complejas en compuestos más simples. Entre las tecnologías más utilizadas se encuentran:
- Procesos Fenton y sus variantes
- Ozonización
- Diferentes combinaciones de oxidantes, radiación ultravioleta y catalizadores.
En la industria farmacéutica, los POA resultan especialmente interesantes por la presencia potencial de principios activos farmacéuticos (API), antibióticos y otros compuestos orgánicos refractarios que pueden presentar una baja biodegradabilidad y resultar difíciles de eliminar mediante tratamientos convencionales.
Los POA suelen integrarse con otras tecnologías dentro de un tren de tratamiento debido a su elevado consumo de energía y reactivos. Dependiendo de las características del efluente y del objetivo de tratamiento, existen dos configuraciones especialmente interesantes para las aguas residuales de la industria farmacéutica:
- La combinación de oxidación avanzada con tratamiento biológico
- Combinación de oxidación avanzada con evaporación al vacío.
Procesos de oxidación avanzada (poa) + tratamiento biológico
Los Procesos de Oxidación Avanzada (POA) han demostrado una elevada eficacia en el tratamiento de las aguas residuales procedentes de la industria farmacéutica, especialmente cuando contienen contaminantes emergentes, compuestos refractarios o sustancias difíciles de biodegradar.
Estas tecnologías emplean agentes oxidantes capaces de generar radicales hidroxilo (•OH), especies extremadamente reactivas que degradan los compuestos orgánicos complejos hasta transformarlos en moléculas más simples y biodegradables.
Gracias a este proceso, los POA permiten reducir la Demanda Química de Oxígeno (DQO) y romper la estructura molecular de numerosos contaminantes orgánicos, facilitando posteriormente su eliminación mediante tratamientos biológicos convencionales.
Esta estrategia resulta especialmente interesante desde el punto de vista económico, ya que no pretende mineralizar completamente toda la materia orgánica mediante reactivos químicos, sino incrementar su biodegradabilidad para que el tratamiento biológico posterior complete el proceso con un menor consumo de reactivos y un coste operativo más reducido.
Los Procesos de Oxidación Avanzada se basan en mecanismos fisicoquímicos capaces de provocar modificaciones profundas en la estructura química de los contaminantes mediante la generación de radicales hidroxilo (•OH), considerados uno de los agentes oxidantes más potentes disponibles para el tratamiento de aguas residuales.
La formación de estos radicales puede obtenerse a partir de diferentes combinaciones de oxidantes, como oxígeno, peróxido de hidrógeno (H2O2), ozono, radiación ultravioleta o catalizadores específicos, dependiendo de la tecnología utilizada. Como resultado, los principales productos finales de la oxidación suelen ser agua, dióxido de carbono y otros compuestos de menor impacto ambiental.
Entre las tecnologías más utilizadas destacan los procesos Fenton y sus diferentes variantes. Estos procesos consisten en la adición de sales de hierro que actúan como catalizadores en presencia de peróxido de hidrógeno (H2O2) y bajo condiciones controladas de pH, temperatura y tiempo de reacción, favoreciendo la formación de radicales hidroxilo capaces de oxidar una amplia variedad de contaminantes orgánicos.
Una vez finalizada la etapa de oxidación avanzada, el efluente puede someterse a un tratamiento biológico convencional. En muchos casos, esta combinación permite alcanzar los límites de vertido establecidos por la normativa e incluso obtener una calidad de agua suficiente para su reutilización en determinados servicios auxiliares dentro de la propia planta farmacéutica.
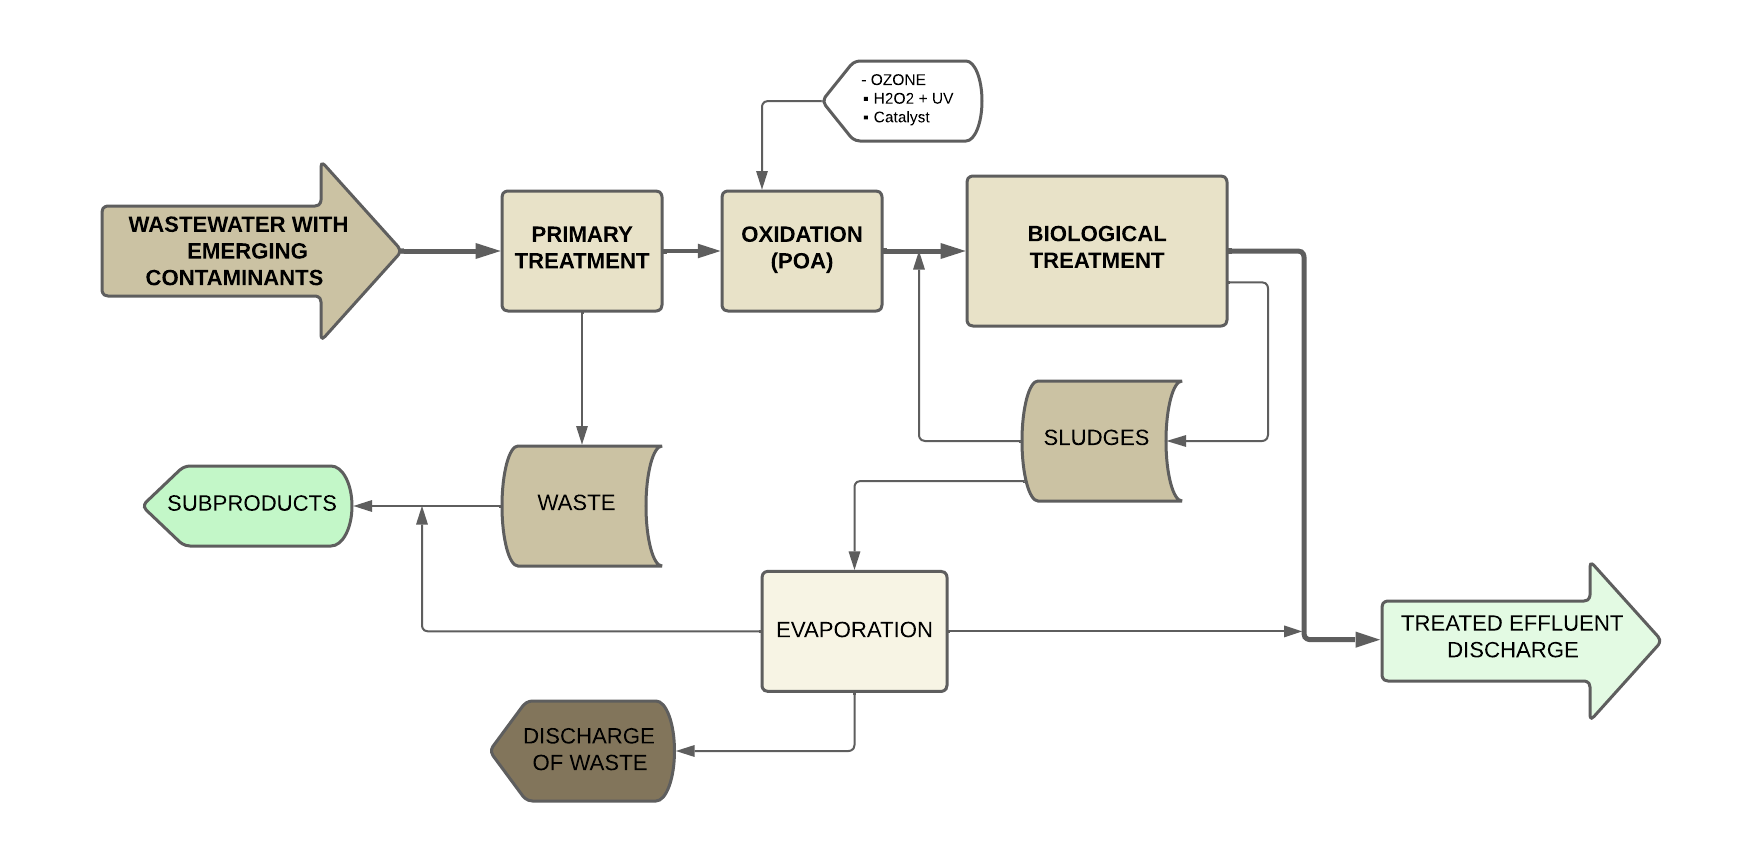
Oxidación avanzada (POA) + evaporación al vacío
La combinación de Procesos de Oxidación Avanzada (POA) y evaporación al vacío constituye una de las soluciones más eficaces para el tratamiento de las aguas residuales generadas por la industria farmacéutica, especialmente cuando los efluentes presentan una elevada concentración de contaminantes orgánicos, compuestos refractarios o microcontaminantes difíciles de eliminar mediante tecnologías convencionales.
Los Procesos de Oxidación Avanzada emplean radicales hidroxilo (•OH), especies altamente reactivas capaces de oxidar una amplia variedad de compuestos orgánicos. Entre sus principales ventajas destacan su elevada capacidad para degradar contaminantes persistentes y, en muchos casos, mineralizarlos parcial o totalmente hasta transformarlos en dióxido de carbono, agua y otros compuestos de menor impacto ambiental.
No obstante, la oxidación avanzada también presenta ciertas limitaciones, principalmente relacionadas con el consumo de reactivos y los requerimientos energéticos, especialmente cuando se pretende tratar efluentes con elevadas concentraciones de materia orgánica.
Por este motivo, resulta habitual combinar los POA con otras tecnologías que permitan optimizar el rendimiento global del proceso y reducir los costes de explotación.
La evaporación al vacío complementa eficazmente la oxidación avanzada al concentrar los contaminantes presentes en el efluente mediante la evaporación del agua. Además de reducir significativamente el volumen de residuos líquidos, este proceso facilita la recuperación de determinados compuestos de valor y disminuye la carga que deben tratar las etapas posteriores.
La integración de ambas tecnologías permite aprovechar las ventajas de cada una de ellas. Mientras los POA degradan los compuestos orgánicos más complejos y aumentan la biodegradabilidad del efluente, la evaporación concentra los contaminantes restantes y minimiza el volumen de rechazo generado.
Como resultado, se obtiene un sistema de tratamiento altamente eficiente, especialmente indicado para caudales reducidos con elevadas cargas contaminantes, una situación muy habitual en numerosos procesos de fabricación farmacéutica.
La necesidad de una solución personalizada e integrada para cada caso
En la práctica, la evaporación al vacío suele formar parte de una estrategia integral de tratamiento. La elevada diversidad de corrientes generadas en la industria farmacéutica hace difícil establecer una única tecnología válida para todos los efluentes.
La solución pasa por analizar qué contaminantes contiene cada corriente, en qué concentración se encuentran y qué tecnología resulta más adecuada para eliminarlos, separarlos o recuperarlos.
Los tratamientos biológicos continúan siendo una solución eficiente para las corrientes biodegradables.
Los Procesos de Oxidación Avanzada pueden utilizarse para degradar determinados contaminantes refractarios o aumentar su biodegradabilidad.
La evaporación al vacío permite separar y concentrar corrientes complejas, salinas o poco biodegradables, además de ofrecer posibilidades de recuperación de agua, disolventes, API u otros productos de valor.
Dependiendo de las características del efluente, estos procesos pueden combinarse con otras tecnologías de tratamiento de aguas residuales industriales como son los procesos físico-químicos, la adsorción, la cristalización o los procesos de membranas para alcanzar los objetivos de depuración, reutilización o vertido.
La clave está en segregar correctamente los diferentes efluentes desde su origen y evitar que las corrientes más problemáticas comprometan el funcionamiento del resto de la planta de tratamiento.
Este enfoque permite desarrollar sistemas de tratamiento más robustos, eficientes y adaptados a las características reales de cada proceso farmacéutico.

Ingeniero QuímicoFundador de Condorchem Envitech. Prestigioso especialista en ingeniería aplicada a la gestión de aguas residuales y control de emisiones atmosféricas, autor de diversas patentes medioambientales y numerosas publicaciones técnicas.
VER BIOGRAFÍA
