
- Cristallizzatori termici ed elettrici
- Fino al 99% di acqua recuperata
- Fino al 90% di riduzione dei rifiuti
LA NOSTRA GAMMA DI CRISTALLIZZATORI PER ACQUE REFLUE
Presso Condorchem Enviro Solutions, progettiamo e produciamo cristallizzatori per acque reflue destinati ai sistemi a scarico liquido zero (ZLD). I nostri cristallizzatori offrono prestazioni eccellenti nel trattamento degli effluenti industriali, garantendo:
- La massima riduzione dei rifiuti finali da smaltire, minimizzando i costi di trasporto e smaltimento.
- Il massimo recupero di acqua di alta qualità, adatta al riutilizzo.
- Il recupero dei sali e di altre risorse preziose presenti negli effluenti industriali.
- La necessità di minori spazi di stoccaggio in loco e il trasporto di volumi inferiori agli impianti di gestione dei rifiuti, riducendo la frequenza di raccolta e i costi di trasporto.
- La piena garanzia del rispetto delle normative sullo scarico delle acque reflue industriali.

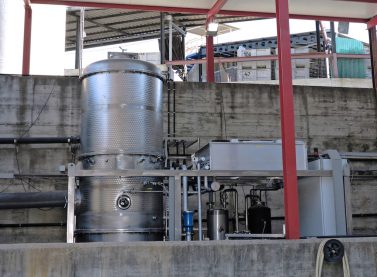

DESIGN PERSONALIZZATO
Ogni cristallizzatore è progettato per adattarsi alle caratteristiche specifiche del flusso di acque reflue, garantendo la massima efficienza del processo e soddisfacendo al contempo gli obiettivi ambientali ed economici stabiliti dal cliente.
PORTATE
I nostri cristallizzatori sottovuoto possono gestire un'ampia varietà di portate, da 100 litri al giorno fino a 60000 litri al giorno.
COMPOSIZIONE DELL'EFFLUENTE
Efficaci nella minimizzazione degli effluenti con livelli di salinità estremamente elevati e altri contaminanti organici non volatili.
ENERGIA DISPONIBILE
I nostri cristallizzatori sottovuoto possono funzionare con energia elettrica o termica per ottimizzare i costi operativi e l'efficienza del processo.
MATERIALI DI COSTRUZIONE
Disponibili in acciaio inox 304 o 316 e in materiali resistenti alla corrosione, come super duplex, titanio o sanicro 28
I NOSTRI CRISTALLIZZATORI PER ACQUE REFLUE: MODELLI E SPECIFICHE TECNICHE
CRISTALLIZZATORI A POMPA DI CALORE ELETTRICA
Tecnologia: Pompa di calore (Freon R-513A)
Capacità (l/giorno): da 250 a 3500
Consumo di elettricità per 1 m³ di distillato prodotto: 220 kWh/m³
Vuoto: ≈ 60 mbar
Temperatura di evaporazione: ≈ 35 °C
Tecnologia: Pompa di calore (Freon R-513A)
Capacità (l/giorno): da 250 a 1000
Consumo di elettricità per 1 m³ di distillato prodotto: 270 kWh/m³
Vuoto: ≈ 60 mbar
Temperatura di evaporazione: ≈ 35 °C
CRISTALLIZZATORI A RICOMPRESSIONE MECCANICA DEL VAPORE ELETTRICA (MVR)
Tecnologia: Ricompressione meccanica del vapore (MVR) / Circolazione forzata (FC)
Capacità (l/h): da 600 a 2500
Consumo di elettricità per 1 m³ di distillato prodotto: 64 kWh/m³
Vuoto: ≈ 700 mbar
Temperatura di evaporazione: ≈ 90 °C
CRISTALLIZZATORI TERMICI
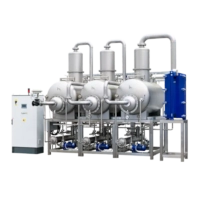
Tecnologia: Evaporazione con energia termica
Capacità (l/giorno): da 2000 a 20000
Consumo di elettricità per 1 m³ di distillato prodotto: da 4,2 a 5 kWh/m³
Energia termica per l’evaporazione: Vapore saturo o acqua calda
Energia termica per la condensazione: Acqua di raffreddamento
Vuoto: ≈ 200 mbar
Temperatura di evaporazione: ≈ 60 °C
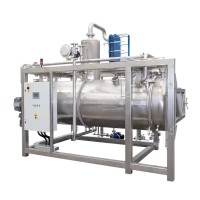
Tecnologia: Evaporazione con energia termica
Capacità (l/giorno): da 500 a 3000
Consumo di elettricità per 1 m³ di distillato prodotto: da 2,7 a 7,4 kWh/m³
Energia termica per l'evaporazione: Vapore saturo o acqua calda
Energia termica per la condensazione: Acqua di raffreddamento
Vuoto: ≈ 200 mbar
Temperatura di evaporazione: ≈ 60 °C
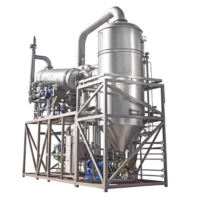
Tecnologia: Evaporazione con energia termica
Capacità (l/giorno): da 20000 a 100000
Consumo di elettricità per 1 m³ di distillato prodotto: da 26 a 48 kWh/m³
Energia termica per l'evaporazione: Vapore saturo o acqua calda
Energia termica per la condensazione: Acqua di raffreddamento
Vuoto: ≈ 200 mbar
Temperatura di evaporazione: ≈ 60 °C
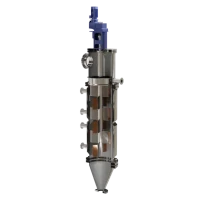
Tecnologia: Evaporazione con energia termica
Capacità (kg/giorno): 10000
Consumo di energia elettrica per 1 m³ di distillato prodotto: 5,5 kWh/m³
Energia termica per l'evaporazione: Vapore saturo
Energia termica per la condensazione: Acqua di raffreddamento
Vuoto: N/A
Temperatura di evaporazione: ≈ 100 °C (Patm)
TECNOLOGIA CHIAVE NEI SISTEMI A SCARICO LIQUIDO ZERO
I cristallizzatori sottovuoto svolgono un ruolo fondamentale nei sistemi Zero Liquid Discharge (ZLD), trattando le salamoie concentrate che rimangono dopo i processi di recupero dell’acqua a monte. Questi flussi contengono elevate concentrazioni di sali disciolti e altri contaminanti che le tecnologie di trattamento convenzionali spesso faticano a gestire.
Recuperando ulteriore acqua e convertendo i sali disciolti in cristalli solidi, i cristallizzatori sottovuoto contribuiscono a eliminare il flusso finale di rifiuti liquidi. In combinazione con un’adeguata separazione solido-liquido e con la gestione dell’eventuale liquido madre residuo, consentono agli impianti di raggiungere un vero ZLD.
Ciò li rende particolarmente preziosi nei casi in cui lo scarico delle acque reflue non sia consentito, il riutilizzo dell’acqua sia una priorità o i costi di gestione esterna dei rifiuti siano elevati. Riducendo al minimo i volumi di rifiuti residui, diminuiscono inoltre le esigenze di stoccaggio in sito e le quantità trasportate agli impianti di gestione dei rifiuti.
Oltre al trattamento delle acque reflue, la cristallizzazione può favorire il recupero di sali e materie prime di valore. In condizioni operative adeguate, può produrre cristalli di elevata purezza, consentendo il recupero delle risorse e la purificazione dei prodotti industriali.