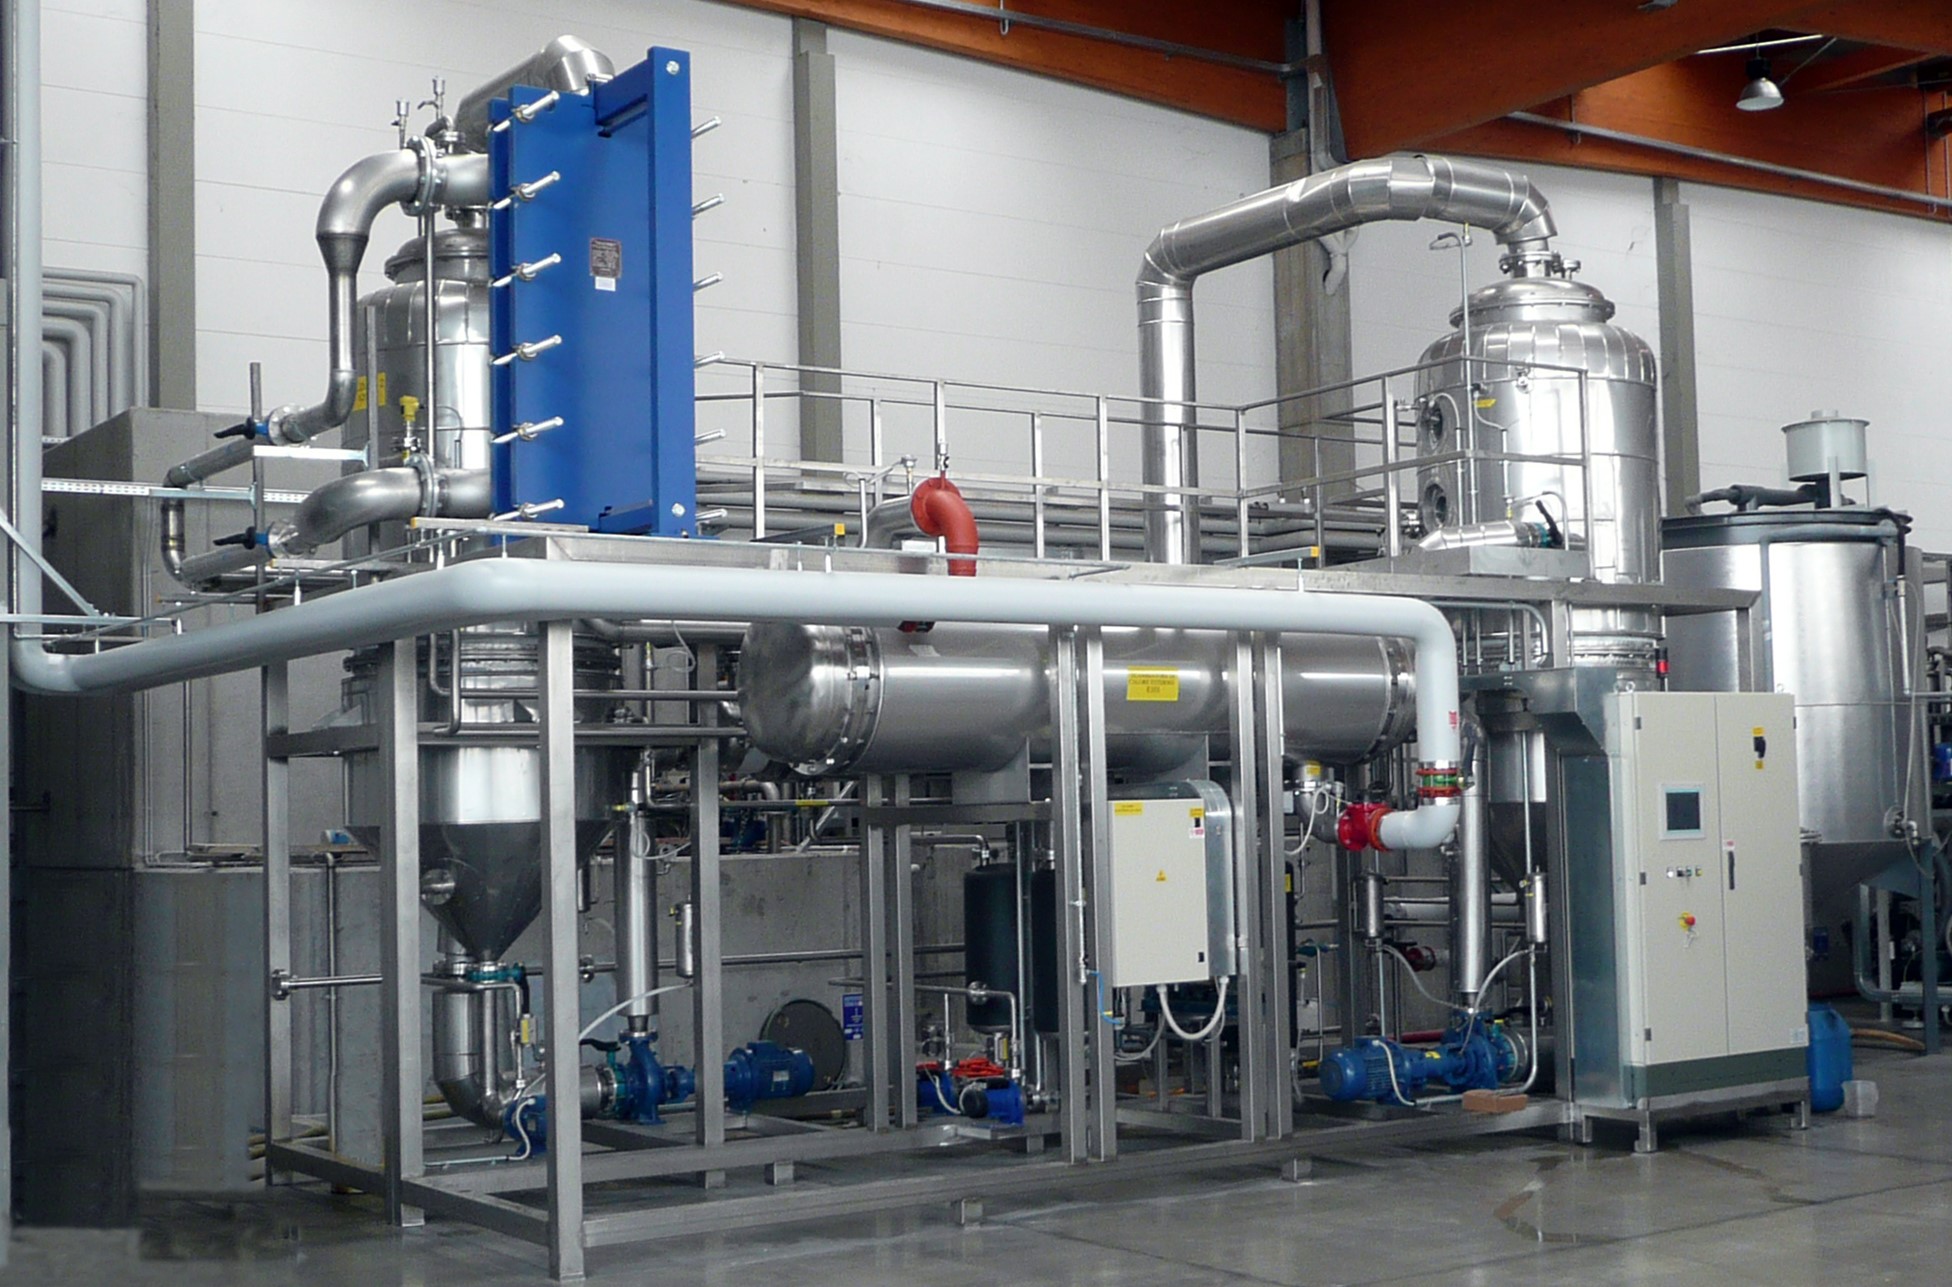
- Evaporatori termici ed elettrici
- Fino al 99% di acqua recuperata
- Eccellenti prestazioni nelle applicazioni a scarico zero
LA NOSTRA GAMMA DI EVAPORATORI PER ACQUE REFLUE
In Condorchem Enviro Solutions, progettiamo e produciamo evaporatori per acque reflue. I nostri sistemi di evaporazione sottovuoto offrono prestazioni eccellenti per:
• Minimizzare i fanghi finali da gestire e ridurre i costi di smaltimento
• Consentire il riutilizzo dell’acqua e ridurre il prelievo di acqua dolce
• Recuperare materie prime preziose e sottoprodotti disciolti nell’acqua
DESIGN PERSONALIZZATO
Tutti i nostri evaporatori per acque reflue sono personalizzati per garantire prestazioni ottimali nel trattamento di correnti di acque reflue complesse, variabili e ad alto rischio, fornendo una soluzione efficiente e affidabile anche per le sfide industriali più impegnative.
PORTATE DI CAPACITÀ
I nostri evaporatori per acque reflue possono gestire volumi molto diversi di acque reflue, da 250 litri al giorno fino a 250 metri cubi al giorno.
COMPOSIZIONE DELLE ACQUE REFLUE
Rimozione dei solidi disciolti totali (TDS), composti tossici e radioattivi, acidi, metalli, COD refrattaria, concentrati altamente incrostanti e altri contaminanti pericolosi.
FONTI DI ENERGIA
I nostri evaporatori possono funzionare con energia elettrica e termica, adattandosi alle fonti di energia disponibili per ottimizzare i costi operativi e l'efficienza del trattamento.
MATERIALI DI COSTRUZIONE
Il materiale di costruzione standard è l'acciaio inossidabile, sebbene tutti i nostri evaporatori possano essere realizzati con materiali e configurazioni resistenti alla corrosione e alle incrostazioni.
I NOSTRI MODELLI DI EVAPORATORI DI ACQUE REFLUE
EVAPORATORI ELETTRICI A POMPA DI CALORE
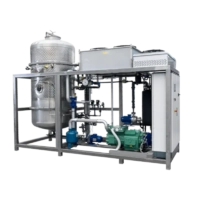
Tecnologia: Pompa di calore (Freon R-513A)
Capacità (l/giorno): 250 a 1800
Consumo elettrico per 1 m³ di distillato prodotto: 170 kWh/m³
Vuoto: ≈ 60 mbar
Temperatura di evaporazione: ≈ 35 °C
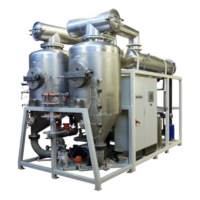
Tecnologia: Pompa di calore (Freon R-513A)
Capacità (l/giorno): 6720 a 52800
Consumo elettrico per 1 m³ di distillato prodotto: 110 kWh/m³
Vuoto: ≈ 120/70 mbar
Temperatura di evaporazione: ≈ 50/40 °C
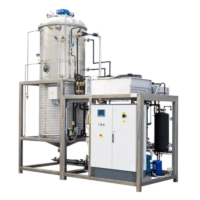
Tecnologia: Pompa di calore (Freon R-513A)
Capacità (l/giorno): 250 a 3500
Consumo elettrico per 1 m³ di distillato prodotto: 220 kWh/m³
Vuoto: ≈ 60 mbar
Temperatura di evaporazione: ≈ 35 °C
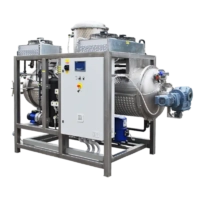
Tecnologia: Pompa di calore (Freon R-513A)
Capacità (l/giorno): da 250 a 1000
Consumo elettrico per 1 m³ di distillato prodotto: 270 kWh/m³
Vuoto: ≈ 60 mbar
Temperatura di evaporazione: ≈ 35 °C
EVAPORATORI ELETTRICI A COMPRESSIONE MECCANICA DEL VAPORE
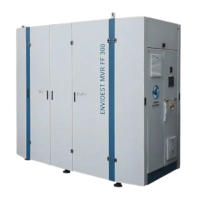
Tecnologia: Ricompressione Meccanica del Vapore (MVR) / Film Discendente (FF) / Circolazione Forzata (FC)
Capacità (l/giorno): 100 a 1800
Consumo elettrico per 1 m³ di distillato prodotto: 35-60 kWh/m³
Vuoto: ≈ 700 mbar
Temperatura di evaporazione: ≈ 90 °C
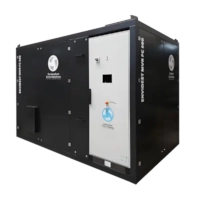
Tecnologia: Ricompressione Meccanica del Vapore (MVR) / Circolazione Forzata (FC)
Capacità (l/giorno): da 1000 a 4000
Consumo elettrico per 1 m³ di distillato prodotto: 35 kWh/m³
Vuoto: ≈ 750 mbar
Temperatura di evaporazione: ≈ 90-94 °C
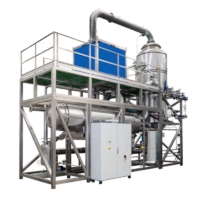
Tecnologia: Ricompressione Meccanica del Vapore (MVR) / Circolazione Forzata (FC)
Capacità (l/giorno): 600 a 2500
Consumo elettrico per 1 m³ di distillato prodotto: 64 kWh/m³
Vuoto: ≈ 700 mbar
Temperatura di evaporazione: ≈ 90 °C
EVAPORATORI TERMICI A EFFETTI MULTIPLI
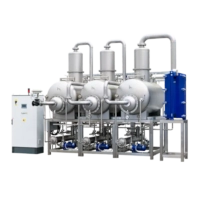
Tecnologia: Evaporazione con energia termica
Capacità (l/giorno): 4000 a 30000
Consumo elettrico per 1 m³ di distillato prodotto: N/A
Vuoto: ≈ 310/200/125 mbar
Temperatura di evaporazione: ≈ 70/60/50 °C
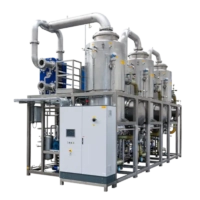
Tecnologia: Evaporazione con energia termica / Circolazione Forzata (CF)
Capacità (l/giorno): 20000 a 200000
Consumo elettrico per 1 m³ di distillato prodotto: N/A
Vuoto: ≈ 310/200/125 mbar
Temperatura di evaporazione: ≈ 70/60/50 °C
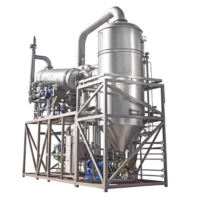
Tecnologia: Evaporazione con energia termica / Circolazione Forzata (FC)
Capacità (l/giorno): 20000 a 100000
Consumo elettrico per 1 m³ di distillato prodotto: N/A
Vuoto: ≈ 200 mbar
Temperatura di evaporazione: ≈ 60 °C
SOLUZIONE A SCARICO ZERO
Gli evaporatori per acque reflue sono una tecnologia chiave per raggiungere lo Scarico Zero (ZLD), poiché concentrano e separano i contaminanti dall’acqua mediante processi termici, lasciando solo distillato pulito e residui solidi. Separando l’effluente liquido, consentono il recupero completo dell’acqua e garantiscono la piena conformità ambientale, rendendoli essenziali per la gestione sostenibile delle acque reflue industriali.